
封口工艺是床垫压缩卷包机的核心技术环节之一,直接决定了卷包床垫的密封质量、保存期限和外观品质。封口不良会导致床垫漏气、受潮、污染,甚至在运输过程中包装破裂,造成巨大的经济损失和客户投诉。目前市场上主流的封口工艺有热封、冷封和超声波封口三种,每种工艺各有优缺点和适用场景。本文将深入解析三种封口工艺的原理、技术参数、优缺点、适用场景和选型建议,帮助床垫企业选择最适合自己的封口工艺。
一、封口工艺的重要性与技术要求
1. 封口工艺的重要性
(1)密封性能:
– 封口是床垫压缩卷包后保持压缩状态的关键,密封性能直接决定床垫能否在运输和存储过程中保持卷包状态。
– 密封不良会导致床垫缓慢回弹,体积增大,增加物流成本,甚至导致包装破裂。
– 研究表明,封口质量不合格是卷包床垫售后投诉的第二大原因,占比约25%,仅次于床垫本身的质量问题。
(2)防潮防护:
– 良好的封口能够有效阻隔外界水分和湿气进入包装内部,保护床垫不受潮发霉。
– 特别是在南方潮湿地区和海运出口场景,防潮性能尤为重要。
– 封口不良导致的床垫发霉问题,在出口床垫投诉中占比高达30%。
(3)外观品质:
– 封口的平整性、美观度直接影响床垫的包装外观和品牌形象。
– 高端床垫品牌对封口外观要求极高,封口不平整、有褶皱、有焦痕都会影响产品形象。
– 良好的封口外观能够提升客户的开箱体验和品牌满意度。
(4)生产效率:
– 封口速度直接影响整条包装线的产能,封口工艺的选择需要与企业的产能需求匹配。
– 封口工艺的稳定性和可靠性影响设备的稼动率和维护成本。
– 高效稳定的封口工艺能够降低单位产品的包装成本,提高企业竞争力。
2. 封口工艺的技术要求
(1)密封强度:
– 封口的密封强度应不低于包装膜本身的拉伸强度的80%,确保封口处不会先于膜体破裂。
– 标准测试方法:采用拉力试验机测试封口处的剥离强度和拉伸强度,剥离强度应≥15N/15mm。
– 对于出口和长距离运输的床垫,封口密封强度要求更高,建议剥离强度≥20N/15mm。
(2)封口宽度:
– 封口宽度一般为5-15mm,宽度越宽,密封可靠性越高,但耗材成本和能耗也越高。
– 普通床垫卷包封口宽度建议8-10mm,高端床垫和出口床垫建议10-15mm。
– 封口宽度应均匀一致,宽度偏差不超过±1mm。
(3)封口平整度:
– 封口处应平整光滑,无褶皱、无气泡、无焦痕、无裂纹。
– 封口处的厚度应均匀,厚薄偏差不超过±0.05mm。
– 封口外观应美观,与包装膜整体协调,不影响产品形象。
(4)封口速度:
– 封口速度应与整条包装线的产能匹配,一般要求单次封口时间≤3秒。
– 高速生产线要求单次封口时间≤1.5秒,封口速度≥120次/分钟。
– 封口速度的稳定性比峰值速度更重要,速度波动应控制在±5%以内。
(5)适应性:
– 封口工艺应能适应不同厚度、不同材质、不同颜色的PE包装膜。
– 对于PE膜厚度在6-20丝范围内的包装膜,封口工艺应能稳定封口。
– 对于添加了再生料、色母粒、爽滑剂的PE膜,封口工艺应能适应其特殊性能。
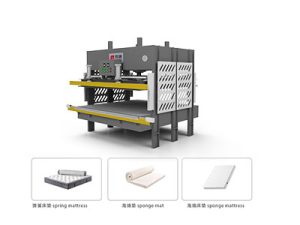
二、热封工艺深度解析
1. 热封工艺原理
(1)基本原理:
– 热封工艺是利用加热的方式使PE包装膜的封口部位熔融,然后在压力作用下使两层膜融合在一起,冷却后形成牢固的封口。
– 热封过程分为三个阶段:加热阶段(膜材熔融)、加压阶段(膜材融合)、冷却阶段(封口定型)。
– 热封的关键参数包括温度、压力、时间,三者需要精确匹配才能获得最佳封口效果。
(2)加热方式:
– 直接加热:加热条直接接触包装膜,通过热传导使膜材熔融。优点是加热速度快、能耗低,缺点是温度均匀性较差,容易出现局部过热。
– 间接加热:加热条通过聚四氟乙烯(PTFE)涂层或耐热布间接接触包装膜,优点是温度均匀、不粘膜,缺点是加热速度稍慢、能耗稍高。
– 脉冲加热:通过瞬时大电流使加热条快速升温,封口完成后快速冷却,优点是加热时间精确控制、封口质量好,缺点是设备成本较高、对电源要求高。
– 恒温加热:加热条保持恒定温度,通过控制接触时间来控制封口热量,优点是结构简单、成本低,缺点是封口时间控制精度较低。
(3)热封材料要求:
– 热封工艺适用于热塑性塑料膜,如PE(聚乙烯)、PP(聚丙烯)、PVC(聚氯乙烯)等。
– PE膜是床垫包装最常用的材料,其热封温度范围为120-180℃,最佳热封温度为140-160℃。
– PE膜的熔融指数(MI)影响热封性能,MI越高,热封温度越低、热封速度越快,但封口强度可能稍低。
– PE膜中添加的爽滑剂、抗静电剂等添加剂会影响热封性能,添加剂含量过高可能导致热封不良。
2. 热封工艺技术参数
(1)温度参数:
– 热封温度是最关键的参数,温度过低会导致封口不牢、剥离强度不足,温度过高会导致膜材过度熔融、封口变薄、甚至焦穿。
– PE膜的热封温度一般为120-180℃,具体温度根据膜厚、材质、添加剂含量调整。
– 膜厚每增加2丝,热封温度需提高5-10℃。
– 环境温度低于15℃时,热封温度需适当提高5-10℃,以补偿环境散热。
(2)压力参数:
– 热封压力使熔融的膜材充分接触融合,压力过低会导致封口有气泡、剥离强度不足,压力过高会导致封口变薄、膜材挤出。
– 热封压力一般为0.2-0.5MPa,具体压力根据膜厚和封口宽度调整。
– 封口宽度每增加2mm,热封压力需提高0.05-0.1MPa。
– 压力应均匀分布在整个封口宽度上,压力不均匀会导致封口质量不一致。
(3)时间参数:
– 热封时间包括加热时间和冷却时间,加热时间使膜材充分熔融,冷却时间使封口定型。
– 加热时间一般为0.5-2秒,冷却时间一般为0.5-1秒。
– 膜厚每增加2丝,加热时间需增加0.2-0.3秒。
– 高速生产线采用脉冲加热,加热时间可缩短至0.2-0.5秒,但需要更高的加热功率。
3. 热封工艺优缺点
(1)优点:
– 技术成熟:热封工艺是应用最广泛、最成熟的封口技术,设备供应商多、技术支持完善。
– 成本较低:热封设备结构相对简单,设备成本和维护成本较低,适合中小企业。
– 封口强度高:热封形成的封口是膜材分子级融合,封口强度高,密封可靠性好。
– 适应性强:能适应各种厚度和材质的热塑性塑料膜,适用范围广。
– 操作简单:热封设备操作简单,对操作人员技术要求不高,培训成本低。
(2)缺点:
– 能耗较高:热封需要持续加热,能耗相对较高,尤其是恒温加热方式。
– 封口外观一般:热封封口处可能有轻微的压痕和变色,外观平整度不如冷封和超声波封口。
– 热影响区大:热封的热影响区较大,可能导致封口附近的膜材性能下降。
– 不适合热敏材料:热封不适合对温度敏感的材料,如某些复合膜、功能性膜。
– 存在火灾隐患:高温加热条存在火灾隐患,需要配备安全防护装置。
4. 热封工艺适用场景
(1)适用场景:
– 大批量、标准化生产的床垫企业,热封工艺成熟稳定,适合大规模生产。
– 预算有限的中小企业,热封设备成本较低,投资回收期短。
– 普通PE膜包装的床垫,热封对PE膜的适应性最好。
– 对封口外观要求不高的中低端床垫产品。
– 生产环境温度稳定的车间,环境温度波动对热封质量影响较小。
(2)不适用场景:
– 对封口外观要求极高的高端床垫品牌。
– 使用热敏性包装材料的产品。
– 对能耗有严格要求的绿色工厂。
– 生产环境温度波动大的车间。
– 需要频繁更换包装膜材质和厚度的柔性生产线。
三、冷封工艺深度解析
1. 冷封工艺原理
(1)基本原理:
– 冷封工艺是利用冷封胶(Cold Seal Adhesive)在压力作用下实现两层膜的粘合,不需要加热。
– 冷封胶是一种特殊的压敏胶,涂布在包装膜的内表面,在一定压力下两层冷封胶接触后产生粘合力,形成封口。
– 冷封过程分为两个阶段:涂布阶段(冷封胶预先涂布在膜材上)、压合阶段(在压力作用下冷封胶粘合)。
(2)冷封胶类型:
– 天然橡胶基冷封胶:以天然橡胶为主要原料,粘合力强、成本低,但耐老化性和耐温性较差。
– 合成橡胶基冷封胶:以合成橡胶(如SBR、NBR)为主要原料,耐老化性和耐温性较好,成本稍高。
– 水性冷封胶:以水为溶剂,环保性好,VOC含量低,是目前的发展趋势。
– 溶剂型冷封胶:以有机溶剂为溶剂,粘合力强、干燥速度快,但VOC含量高,环保性差。
(3)冷封膜结构:
– 冷封膜一般为双层或三层复合结构,外层为PE膜,内层为冷封胶涂层。
– 冷封胶涂层厚度一般为3-8g/m²,涂层厚度影响粘合力和成本。
– 冷封膜需要在专用的涂布机上生产,膜材成本比普通PE膜高20-50%。
– 冷封膜的保质期一般为6-12个月,超过保质期冷封胶性能会下降。
2. 冷封工艺技术参数
(1)压力参数:
– 冷封压力是最关键的参数,压力过低会导致冷封胶粘合不充分、封口强度不足,压力过高会导致膜材变形、封口不平整。
– 冷封压力一般为0.3-0.8MPa,具体压力根据冷封胶类型、膜厚和封口宽度调整。
– 冷封胶涂层厚度每增加1g/m²,冷封压力需提高0.05-0.1MPa。
– 压力应均匀分布在整个封口宽度上,压力不均匀会导致封口质量不一致。
(2)时间参数:
– 冷封时间(压合时间)影响冷封胶的粘合效果,时间过短会导致粘合力不足,时间过长会降低生产效率。
– 冷封时间一般为0.3-1秒,高速生产线可缩短至0.2秒。
– 冷封胶的初粘力越高,所需的压合时间越短。
– 冷封完成后,粘合力会随时间逐渐增加,24小时后达到最终粘合力的90%以上。
(3)环境参数:
– 环境温度影响冷封胶的性能,温度过低会导致冷封胶活性降低、粘合力下降,温度过高会导致冷封胶提前交联。
– 冷封工艺的最佳环境温度为18-28℃,相对湿度为40-60%。
– 环境温度低于15℃时,冷封胶的粘合力会下降20-30%,需要提高压力或延长压合时间。
– 冷封膜应存放在温度15-30℃、相对湿度40-60%的环境中,避免阳光直射和高温。
3. 冷封工艺优缺点
(1)优点:
– 无需加热:冷封工艺不需要加热,能耗低,比热封节能60-80%。
– 封口外观好:冷封封口平整光滑,无压痕、无变色、无焦痕,外观品质高。
– 生产速度快:冷封不需要加热和冷却时间,封口速度快,适合高速生产线。
– 热影响区小:冷封不产生热量,不会影响封口附近膜材的性能。
– 安全性好:无高温加热部件,不存在火灾隐患和烫伤风险,操作安全。
– 适合热敏材料:冷封适合对温度敏感的包装材料,如某些复合膜、功能性膜。
(2)缺点:
– 膜材成本高:冷封膜需要预先涂布冷封胶,膜材成本比普通PE膜高20-50%。
– 封口强度较低:冷封的封口强度一般低于热封,剥离强度一般为10-15N/15mm,不适合重载和长距离运输。
– 膜材保质期短:冷封膜的保质期一般为6-12个月,超过保质期性能下降,库存管理要求高。
– 环境敏感性强:冷封胶性能受环境温度和湿度影响大,生产环境要求严格。
– 技术门槛高:冷封膜的涂布技术和冷封工艺控制要求较高,需要专业技术支持。
– 供应商少:冷封膜的供应商相对较少,采购选择有限,价格谈判空间小。
4. 冷封工艺适用场景
(1)适用场景:
– 对封口外观要求极高的高端床垫品牌,冷封封口美观平整。
– 高速生产线,冷封速度快,适合大批量高效生产。
– 对能耗有严格要求的绿色工厂,冷封节能效果显著。
– 使用热敏性包装材料的产品。
– 生产环境温度和湿度可控的现代化车间。
– 轻载、短距离运输的床垫产品,如本地配送和电商短途配送。
(2)不适用场景:
– 预算有限的中小企业,冷封膜成本较高。
– 重载、长距离运输的床垫,如出口海运和长途陆运。
– 生产环境温度和湿度波动大的车间。
– 库存周转慢的企业,冷封膜保质期短。
– 对封口强度要求极高的产品。
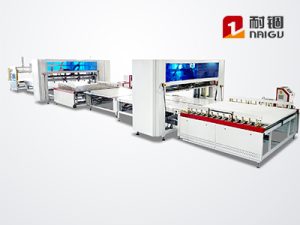
四、超声波封口工艺深度解析
1. 超声波封口原理
(1)基本原理:
– 超声波封口是利用高频振动(通常为20-40kHz)使两层包装膜的接触面产生摩擦热,使膜材熔融粘合,然后在压力作用下冷却定型。
– 超声波封口过程分为三个阶段:振动阶段(摩擦生热使膜材熔融)、加压阶段(膜材融合)、保压阶段(封口定型)。
– 超声波封口的热量产生在膜材接触面内部,不是外部加热,因此热影响区小、加热速度快。
(2)超声波系统组成:
– 超声波发生器:将工频电能转换为高频电能(20-40kHz),功率一般为1-5kW。
– 换能器:将高频电能转换为机械振动,通常采用压电陶瓷换能器。
– 变幅杆:放大换能器的振动幅度,将振动传递到焊头。
– 焊头(声极):直接接触包装膜,将振动传递到封口部位,焊头的形状和材质影响封口质量。
– 底模:与焊头配合,提供支撑和反作用力,底模的表面花纹影响封口外观和强度。
(3)封口模式:
– 连续封口:焊头沿封口方向连续移动,形成连续的封口线,适合长封口。
– 间歇封口:焊头在固定位置上下振动,形成一段一段的封口,适合短封口。
– 滚焊封口:焊头为滚轮状,在滚动过程中进行超声波封口,适合高速连续生产。
– 花纹封口:底模带有特定花纹,封口处形成花纹图案,既美观又增加封口强度。
2. 超声波封口技术参数
(1)频率参数:
– 超声波频率一般为20-40kHz,频率越高,振动幅度越小,对膜材的损伤越小,但穿透能力也越弱。
– 20kHz适用于较厚的膜材(10-20丝)和需要较强封口强度的场景。
– 30-40kHz适用于较薄的膜材(6-10丝)和对外观要求高的场景。
– 频率的选择需要根据膜材厚度、材质和封口要求综合考虑。
(2)功率参数:
– 超声波功率一般为1-5kW,功率越大,封口速度越快,能封口的膜材越厚。
– 膜厚每增加2丝,超声波功率需提高0.3-0.5kW。
– 功率过高会导致膜材过度熔融、封口变薄甚至穿孔,功率过低会导致封口不牢。
– 功率应根据膜材厚度和封口速度进行精确调节,一般采用功率自动反馈控制。
(3)时间参数:
– 超声波封口时间包括振动时间和保压时间,振动时间一般为0.1-0.5秒,保压时间一般为0.1-0.3秒。
– 超声波封口速度快,单次封口时间可短至0.2秒,适合高速生产线。
– 膜厚每增加2丝,振动时间需增加0.05-0.1秒。
– 超声波封口的时间控制精度高,可精确到0.01秒,封口质量一致性好。
(4)压力参数:
– 超声波封口压力一般为0.1-0.3MPa,比热封和冷封压力低。
– 压力过高会阻碍膜材的振动,影响摩擦生热效果,压力过低会导致膜材接触不良。
– 压力应均匀稳定,压力波动会影响封口质量的一致性。
– 超声波焊头的压力通常采用气动控制,压力调节精度高。
3. 超声波封口优缺点
(1)优点:
– 封口速度快:超声波封口速度快,单次封口时间0.2-0.5秒,适合高速生产线。
– 封口质量好:封口强度高、一致性好,剥离强度可达20-30N/15mm,高于热封和冷封。
– 封口外观优:封口平整美观,可形成花纹图案,提升产品形象。
– 热影响区小:热量产生在膜材接触面内部,热影响区小,不影响膜材性能。
– 能耗低:超声波只在封口瞬间工作,能耗比热封低50-70%。
– 安全性好:无高温部件,不存在火灾隐患和烫伤风险。
– 适应性强:能适应各种热塑性塑料膜,包括PE、PP、PVC、复合膜等。
– 环保性好:不需要冷封胶,无VOC排放,符合环保要求。
(2)缺点:
– 设备成本高:超声波封口设备成本较高,比热封设备高50-100%,比冷封设备高30-50%。
– 技术门槛高:超声波封口技术复杂,对操作人员和维护人员的技术要求高。
– 维护成本高:超声波换能器、焊头等部件寿命有限,需要定期更换,维护成本较高。
– 对膜材要求高:超声波封口对膜材的均匀性和一致性要求较高,膜材质量波动会影响封口质量。
– 不适合太厚的膜材:对于超过20丝的厚膜,超声波封口效果下降,需要更高功率的设备。
– 噪音较大:超声波设备运行时会产生一定的噪音,需要采取隔音措施。
4. 超声波封口适用场景
(1)适用场景:
– 对封口质量和一致性要求极高的高端床垫品牌。
– 高速自动化生产线,超声波封口速度快、稳定性好。
– 出口和长距离运输的床垫,超声波封口强度高、可靠性好。
– 对能耗和环保有严格要求的绿色工厂。
– 使用多种包装膜材质的柔性生产线,超声波适应性强。
– 对封口外观有特殊要求(如花纹封口)的品牌产品。
(2)不适用场景:
– 预算有限的中小企业,超声波设备成本较高。
– 膜材质量不稳定、厚度波动大的企业。
– 缺乏专业技术人员的企业,超声波设备维护要求高。
– 生产规模小、产能低的企业,投资回收期长。
– 对噪音敏感的生产环境,需要额外的隔音投入。
五、三种封口工艺对比与选型建议
1. 三种工艺综合对比
(1)性能对比:
– 封口强度:超声波封口(20-30N/15mm)> 热封(15-25N/15mm)> 冷封(10-15N/15mm)
– 封口速度:超声波(0.2-0.5秒)≈ 冷封(0.3-1秒)> 热封(0.5-2秒)
– 封口外观:冷封 > 超声波 > 热封
– 能耗水平:热封 > 冷封 > 超声波
– 设备成本:超声波 > 冷封 > 热封
– 膜材成本:冷封 > 超声波 ≈ 热封
– 维护成本:超声波 > 热封 > 冷封
– 技术门槛:超声波 > 冷封 > 热封
– 环保性:超声波 > 冷封 > 热封
– 安全性:冷封 ≈ 超声波 > 热封
(2)成本对比(以年产10万张床垫为例):
– 热封工艺:设备投资约5-8万元,年耗材成本约8-12万元,年能耗成本约2-3万元,年维护成本约0.5-1万元,年总成本约10.5-16万元。
– 冷封工艺:设备投资约8-12万元,年耗材成本约12-18万元(冷封膜成本高),年能耗成本约0.5-1万元,年维护成本约0.5-1万元,年总成本约13-20万元。
– 超声波工艺:设备投资约12-20万元,年耗材成本约8-12万元,年能耗成本约0.8-1.5万元,年维护成本约1.5-3万元,年总成本约12.3-16.5万元。
2. 选型建议
(1)按企业规模选型:
– 小型企业(年产5万张以下):建议选择热封工艺,设备成本低、技术成熟、操作简单,投资回收期短。
– 中型企业(年产5-20万张):可根据产品定位选择热封或超声波工艺,中低端产品选热封,中高端产品选超声波。
– 大型企业(年产20万张以上):建议选择超声波工艺,封口质量好、生产效率高、长期成本低,适合大规模标准化生产。
– 高端品牌企业:建议选择冷封或超声波工艺,封口外观好、品质感强,符合高端品牌定位。
(2)按产品定位选型:
– 经济型床垫:建议选择热封工艺,成本低、可靠性好,满足基本包装需求。
– 中端床垫:可选择热封或超声波工艺,热封性价比高,超声波品质更好。
– 高端床垫:建议选择冷封或超声波工艺,封口外观好、品质感强,提升品牌形象。
– 出口床垫:建议选择超声波工艺,封口强度高、可靠性好,适合长距离运输和恶劣物流环境。
– 电商床垫:可选择热封或超声波工艺,热封成本低,超声波封口质量稳定、减少售后投诉。
(3)按生产环境选型:
– 环境温度稳定(18-28℃):三种工艺均可,根据其他因素选择。
– 环境温度波动大:建议选择热封或超声波工艺,冷封对环境温度敏感。
– 对能耗要求高:建议选择超声波或冷封工艺,能耗低。
– 对噪音敏感:建议选择热封或冷封工艺,超声波有一定噪音。
– 对环保要求高:建议选择超声波工艺,无VOC排放、能耗低。
(4)按发展规划选型:
– 计划扩产提速:建议选择超声波工艺,封口速度快、扩展性好。
– 计划品牌升级:建议选择冷封或超声波工艺,封口外观好、品质感强。
– 计划出口拓展:建议选择超声波工艺,封口强度高、可靠性好。
– 计划绿色转型:建议选择超声波工艺,能耗低、环保性好。
– 预算有限、稳健发展:建议选择热封工艺,技术成熟、成本低、风险小。
六、案例分析
1. 案例一:某大型床垫企业超声波封口改造
(1)企业背景:
– 企业规模:国内大型床垫企业,年产床垫50万张,主要面向中高端市场和出口市场。
– 原有工艺:采用热封工艺,封口质量不稳定,出口床垫因封口不良导致的退货率约2%,年损失约100万元。
– 改造目标:提升封口质量和稳定性,降低退货率,提高生产效率。
– 改造方案:将3条热封生产线改造为超声波封口生产线,设备投资约60万元。
(2)改造效果:
– 封口质量:封口剥离强度从18N/15mm提升至25N/15mm,封口一致性显著提升。
– 退货率:出口床垫因封口不良导致的退货率从2%降至0.3%,年减少损失约85万元。
– 生产效率:封口速度从每小时80张提升至每小时120张,产能提升50%。
– 能耗:单张床垫封口能耗从0.05度降至0.02度,年节约电费约8万元。
– 投资回报:改造投资约60万元,年节约成本约93万元,投资回收期约8个月。
2. 案例二:某高端床垫品牌冷封工艺应用
(1)企业背景:
– 企业定位:高端床垫品牌,主打轻奢市场,产品均价5000元以上。
– 原有工艺:采用热封工艺,封口外观有压痕和变色,影响品牌形象。
– 改造目标:提升封口外观品质,打造高端包装形象。
– 改造方案:引入冷封工艺生产线,设备投资约15万元,冷封膜成本比普通PE膜高30%。
(2)改造效果:
– 封口外观:封口平整光滑、无压痕、无变色,包装品质感显著提升。
– 品牌形象:高端包装形象获得客户和消费者好评,品牌溢价能力提升。
– 客户满意度:客户对包装外观的满意度从75%提升至95%。
– 成本变化:膜材成本增加约20万元/年,但品牌溢价带来的利润增加约100万元/年。
– 投资回报:设备投资约15万元,品牌溢价带来的增量利润远高于成本增加,投资回收期约2个月。
3. 案例三:某中小企业热封工艺优化
(1)企业背景:
– 企业规模:中小型床垫企业,年产床垫8万张,主要面向本地和周边市场。
– 原有问题:热封工艺参数不合理,封口不良率约5%,经常出现漏气、开胶问题。
– 优化目标:在不增加设备投资的前提下,通过工艺优化提升封口质量。
– 优化方案:调整热封温度、压力、时间参数,更换PTFE涂层加热条,建立参数标准化体系。
(2)优化效果:
– 封口质量:封口不良率从5%降至0.8%,封口质量显著提升。
– 耗材成本:通过优化参数,PE膜损耗率从3%降至1.5%,年节约耗材成本约2万元。
– 生产效率:减少返工和废品,生产效率提升10%。
– 投入成本:仅投入约0.5万元用于更换加热条和参数调试,成本极低。
– 投资回报:投入0.5万元,年节约成本约5万元,投资回收期约1个月。
七、总结与建议
封口工艺是床垫压缩卷包机的核心技术,选择合适的封口工艺对床垫企业的产品质量、生产效率、成本控制和品牌形象都有重要影响。热封、冷封和超声波三种工艺各有优缺点和适用场景,企业应根据自身的规模、产品定位、生产环境和发展规划,选择最适合的封口工艺。
核心建议:
1. 不要盲目追求高端工艺:超声波和冷封工艺虽然性能优异,但成本和技术门槛较高,企业应根据自身实际情况选择,不要盲目跟风。
2. 优先考虑封口可靠性:封口质量直接影响产品质量和客户满意度,选型时应优先考虑封口的可靠性和一致性,而不是单纯追求低成本或高速度。
3. 重视工艺参数优化:无论选择哪种工艺,都需要根据膜材特性和产品要求,优化封口工艺参数,建立标准化的参数体系,确保封口质量稳定。
4. 加强设备维护保养:定期维护保养封口设备,及时更换易损件,确保设备处于良好运行状态,是保证封口质量的基础。
5. 关注技术发展趋势:超声波封口技术不断成熟,成本逐渐下降,是未来的发展方向;冷封胶技术也在不断进步,环保性和性能持续提升。企业应关注技术发展,适时升级改造。
6. 进行充分的测试验证:在选择封口工艺前,应进行充分的测试验证,包括封口强度测试、老化测试、运输模拟测试等,确保所选工艺满足产品需求。
免费咨询热线:139-2485-2299(黄小姐)
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
耐锢科技专业从事床垫和沙发包装设备研发制造15年,产品涵盖床垫压缩卷包机、沙发覆膜机、全自动包装生产线、PE包装膜等全系列产品,已为全球500多家家具企业提供优质包装解决方案。我们的床垫压缩卷包机可根据客户需求配置热封、冷封或超声波封口系统,提供专业的封口工艺选型咨询和参数优化服务。我们拥有丰富的行业经验和专业的技术团队,能够为客户提供从设备选型、工艺优化、安装调试到培训维护的一站式服务。欢迎来电咨询,我们将为您提供免费的封口工艺评估和设备选型建议。