
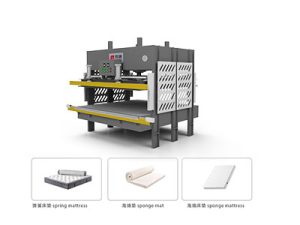
床垫压缩卷包机是电商床垫和出口床垫生产企业的核心包装设备,直接影响生产效率、包装质量和物流成本。然而,许多企业在使用床垫压缩卷包机过程中,由于操作不规范、维护不到位、参数设置不合理等原因,经常遇到设备故障、包装质量不稳定、产品损坏等问题,不仅增加了生产成本,还影响了客户体验和品牌口碑。本文总结了床垫压缩卷包机使用过程中最常见的10个错误,深入分析其原因和危害,并提供专业的解决方案,帮助企业避坑止损,提高设备使用效率和包装质量。
一、错误一:压缩比例设置过高,导致床垫内部结构损伤
(一)错误表现
为了追求最小的包装体积和最低的物流成本,一些企业将压缩比例设置得过高,将25cm厚的床垫压缩到5cm甚至更薄,压缩比例超过80%。
(二)原因分析
1. 对不同材质床垫的压缩特性不了解,盲目追求高压缩比例。
2. 认为压缩比例越高,物流成本越低,忽视了产品损伤的风险。
3. 设备操作人员未经专业培训,不了解压缩参数的合理范围。
(三)危害
1. 弹簧床垫:弹簧过度压缩导致弹簧变形、失去弹性,客户开箱后床垫无法恢复原状,出现凹陷、软硬不均等问题。
2. 海绵床垫:海绵细胞结构被破坏,导致海绵永久变形、回弹性下降,影响使用寿命和舒适度。
3. 乳胶床垫:乳胶层过度压缩导致乳胶开裂、脱落,影响产品外观和使用。
4. 客户投诉和退货:床垫无法恢复原状或出现质量问题,导致客户投诉、退货退款,增加售后成本,损害品牌口碑。
(四)解决方案
1. 建立压缩参数标准:根据不同材质床垫制定合理的压缩比例标准:
– 海绵床垫:压缩比例70-75%(25cm压缩至6-7cm)
– 弹簧床垫:压缩比例60-70%(25cm压缩至7-10cm)
– 乳胶床垫:压缩比例50-60%(25cm压缩至10-12cm)
– 记忆棉床垫:压缩比例65-70%(25cm压缩至7-9cm)
2. 产品测试验证:新材质、新规格床垫上线前,必须进行压缩测试,压缩后放置72小时,检查恢复情况和内部结构是否受损,确认无问题后才能批量生产。
3. 操作人员培训:对设备操作人员进行专业培训,使其了解不同材质床垫的压缩特性和参数设置要求,严禁随意更改压缩参数。
4. 参数锁定功能:使用设备的参数锁定功能,将经过验证的压缩参数锁定,防止操作人员随意更改。
二、错误二:封口温
 度设置不当,导致封口不牢或膜材烫穿
(一)错误表现
封口温度设置过低导致封口不牢,运输过程中封口开裂;封口温度设置过高导致PE膜被烫穿、收缩变形,影响封口强度和外观。
(二)原因分析
1. 不了解不同厚度、不同材质PE膜的热封温度要求,使用统一的温度设置。
2. 封口刀使用时间长,表面有污渍或磨损,导致传热不均匀,需要提高温度补偿,但未及时调整。
3. 环境温度变化(冬季和夏季)影响封口效果,但未相应调整温度参数。
4. 封口压力和时间与温度不匹配,单纯依靠调整温度解决封口问题。
(三)危害
1. 封口不牢:运输过程中封口开裂,床垫外露,导致受潮、脏污、损坏,引发客户投诉和退货。
2. 膜材烫穿:封口处膜材被烫穿,形成孔洞,导致压缩床垫漏气、回弹,包装体积增大,物流成本增加,同时影响产品保护效果。
3. 封口外观差:封口处膜材收缩变形、发黄、有焦痕,影响产品外观和客户开箱体验。
4. 批量质量事故:封口参数不当导致批量产品封口质量不合格,需要返工重新包装,增加人工和材料成本,延误交货期。
(四)解决方案
1. 建立封口参数数据库:针对不同厚度、不同材质的PE膜,建立封口参数数据库,包括温度、压力、时间三个参数:
– 8丝PE膜:温度130-140℃,压力0.2-0.3MPa,时间1-2秒
– 10丝PE膜:温度140-150℃,压力0.3-0.4MPa,时间2-3秒
– 12丝PE膜:温度150-160℃,压力0.3-0.4MPa,时间2-3秒
– 15丝PE膜:温度160-170℃,压力0.4-0.5MPa,时间3-4秒
2. 定期检查封口刀:每周检查封口刀表面状态,清洁污渍,检查磨损情况,磨损严重时及时更换。
3. 环境温度补偿:冬季环境温度低时,适当提高封口温度5-10℃;夏季环境温度高时,适当降低封口温度5-10℃。
4. 首件检验制度:每批产品生产前进行首件检验,检查封口强度(用手拉扯封口处,不应开裂)、封口外观(平整、无烫穿、无焦痕),确认合格后才能批量生产。
5. 三参数联动调整:封口质量问题不能只调整温度,应综合调整温度、压力、时间三个参数,找到最佳组合。
三、错误三:使用劣质PE包装膜,导致包装膜破损和封口质量差
(一)错误表现
为了降低包装成本,采购价格低廉的劣质PE包装膜,使用过程中经常出现膜材破损、拉伸强度不足、热封性能差、透明度低等问题。
(二)原因分析
1. 只看采购价格,不关注膜材质量指标,认为PE膜都差不多。
2. 不了解PE膜的材质构成(LDPE、LLDPE、HDPE比例)对性能的影响。
3. 供应商使用回收料生产PE膜,降低成本,但质量不稳定。
4. 没有建立来料检验制度,每批膜材到货后不进行质量检测。
(三)危害
1. 膜材易破损:劣质膜拉伸强度和耐穿刺性差,压缩卷包和运输过程中容易破损,导致床垫外露、受潮、脏污。
2. 封口质量差:劣质膜热封温度范围窄、热封强度低,封口容易开裂,且对温度变化敏感,参数稍变就出现封口问题。
3. 透明度差:劣质膜添加大量填充料,透明度低,客户开箱后看不清床垫外观,影响第一印象和开箱体验。
4. 有异味:劣质膜使用回收料或劣质助剂,可能有异味,客户开箱后闻到异味,误以为是床垫质量问题,引发投诉。
5. 综合成本高:虽然采购价格低,但破损率高、返工率高、客户投诉多、退货率高,综合成本反而更高。
(四)解决方案
1. 选择优质供应商:选择有资质、有规模、口碑好的PE膜生产厂家,不要只看价格,要综合考虑质量、服务、稳定性。
2. 明确质量标准:在采购合同中明确PE膜的质量标准,包括:
– 材质:100%全新料,禁止使用回收料
– 厚度偏差:±10%以内
– 拉伸强度:纵向≥12MPa,横向≥10MPa
– 断裂伸长率:纵向≥200%,横向≥200%
– 热封强度:≥15N/15mm
– 透光率:≥85%
– 异味:无明显异味
3. 建立来料检验制度:每批PE膜到货后进行抽样检测,包括厚度测量、拉伸测试、热封测试、透明度检查、异味检查,不合格品不得入库使用。
4. 小批量试用:新供应商或新批次膜材,先小批量试用,验证压缩、封口、运输全过程的质量表现,确认无问题后再大批量采购。
5. 成本综合核算:核算PE膜的综合成本,包括采购成本、破损成本、返工成本、售后成本,选择综合成本最低的方案,而不是采购价格最低的方案。
四、错误四:设备日常维护保养不到位,导致设备故障率高
(一)错误表现
重使用轻保养,设备日常维护保养不到位,不按要求清洁、润滑、紧固、检查,导致设备故障率高、使用寿命短、维修成本高。
(二)原因分析
1. 对设备维护保养的重要性认识不足,认为设备能转就行,坏了再修。
2. 没有制定设备维护保养计划和制度,维护保养工作无章可循。
3. 维护人员配备不足或技能不够,无法完成专业的维护保养工作。
4. 生产任务紧张时,挤占维护保养时间,设备带病运行。
(三)危害
1. 设备故障率高:缺乏维护保养导致设备磨损加剧、零部件老化加速,故障率升高,频繁停机维修,影响生产效率和交货期。
2. 维修成本高:小问题不及时处理变成大故障,维修成本大幅增加,甚至需要更换昂贵的核心部件。
3. 使用寿命短:缺乏维护保养的设备使用寿命比正常保养的设备短30-50%,增加设备更新成本。
4. 包装质量不稳定:设备状态不佳导致压缩比例、封口质量、卷包紧密度等参数不稳定,包装质量波动大,不合格品率高。
5. 安全隐患:设备缺乏维护保养,安全装置失效、电气线路老化、液压系统泄漏,存在安全隐患,可能引发安全事故。
(四)解决方案
1. 制定维护保养计划:制定日保养、周保养、月保养、季度保养、年度保养计划,明确每项保养的内容、标准、责任人、完成时间。
2. 建立保养制度:建立设备维护保养制度,将保养工作纳入绩效考核,确保保养工作落实到位,不走过场。
3. 配备专业维护人员:配备专业的设备维护人员,或与设备供应商签订维保协议,定期进行专业维护保养。
4. 保养内容标准化:
– 日保养:清洁设备表面、检查电源气源、检查油位、检查安全装置、清理废料
– 周保养:润滑运动部件、紧固螺栓、检查易损件、清洁电气柜散热
– 月保养:检查液压系统、检查气动系统、检查电气系统、校准传感器
– 季度保养:更换液压油滤芯、检查密封件、校准压力温度、全面检查
– 年度保养:更换液压油、更换磨损部件、全面拆解检查、性能测试校准
5. 保养记录归档:每次保养后填写保养记录,包括保养内容、发现问题、处理结果、更换部件,建立设备保养档案,便于追溯和分析。
6. 停机保养时间:每周安排固定的设备保养停机时间(如周末或生产间隙),确保保养工作不被生产任务挤占。
五、错误五:操作人
 员未经培训上岗,导致操作失误和设备损坏
(一)错误表现
操作人员未经专业培训就上岗操作,不熟悉设备性能、操作流程、参数设置、安全规范,经常出现操作失误,导致设备损坏、产品报废、安全事故。
(二)原因分析
1. 企业对操作人员培训不重视,认为操作设备很简单,看看就会。
2. 人员流动大,新员工来不及培训就顶岗操作。
3. 没有制定标准操作规程(SOP),操作人员凭经验和感觉操作。
4. 培训内容不全面,只教基本操作,不教参数设置、故障处理、安全规范。
(三)危害
1. 操作失误多:不熟悉操作流程导致误操作,如压缩时未放正床垫、封口时膜材未对齐、卷包时张力设置错误等,导致产品报废。
2. 参数设置错误:不了解参数含义和合理范围,随意设置压缩压力、封口温度、卷包张力等参数,导致包装质量问题或设备损坏。
3. 设备损坏:误操作导致设备碰撞、过载、卡死,损坏机械部件、液压系统、电气系统,维修成本高。
4. 安全事故:不遵守安全操作规程,将手伸入运动部件、拆除安全装置、违规操作,可能引发人身伤害事故。
5. 质量不稳定:不同操作人员操作习惯不同、参数设置不同,导致包装质量波动大,一致性差。
(四)解决方案
1. 制定标准操作规程(SOP):编制详细的设备操作SOP,包括开机前检查、开机步骤、参数设置、操作流程、换型方法、关机步骤、安全注意事项、常见故障处理,图文并茂,通俗易懂。
2. 建立培训考核制度:新员工上岗前必须经过系统培训,包括理论培训(设备原理、参数含义、安全规范)和实操培训(操作流程、参数设置、故障处理),培训后进行考核,考核合格后才能上岗操作。
3. 师傅带徒弟:新员工上岗后安排熟练操作员带教1-2周,在实际操作中指导,及时纠正错误操作。
4. 定期复训:每季度组织操作人员复训,复习操作规范、参数设置、安全知识,交流操作经验和故障处理技巧。
5. 操作权限管理:设置设备操作权限,新员工只能使用经过验证的标准参数,不能随意修改关键参数;参数修改权限只授予经过培训的熟练操作员和班组长。
6. 安全培训:将安全培训作为重点内容,包括安全操作规程、应急处理方法、事故案例分析,提高操作人员安全意识。
六、错误六:压缩前床垫未放正,导致压缩偏斜和卷包不规则
(一)错误表现
压缩前床垫没有放正,与压缩台不对中,角度偏斜,导致压缩后床垫偏斜、卷包不规则、包装体积增大、封口困难。
(二)原因分析
1. 操作人员图快,不仔细对位,随手将床垫推上压缩台。
2. 设备没有定位装置或定位装置失效,无法保证床垫对中。
3. 床垫本身尺寸有偏差,与压缩台尺寸不匹配。
4. 半自动设备需要人工对位,操作人员责任心不强或技能不足。
(三)危害
1. 压缩偏斜:床垫未放正导致压缩时受力不均,一侧压缩过度、一侧压缩不足,床垫内部结构受力不均,可能导致弹簧变形、海绵损伤。
2. 卷包不规则:压缩偏斜导致卷包时床垫一端大一端小,卷包形状不规则,不是标准圆柱形,影响装箱和堆码。
3. 包装体积增大:卷包不规则导致实际包装体积比标准体积大10-20%,增加物流成本。
4. 封口困难:卷包不规则导致封口处膜材对不齐,封口困难,封口质量差,容易出现封口不牢、封口歪斜等问题。
5. 装箱困难:卷包形状不规则导致装箱困难,可能装不进标准纸箱,需要更大的纸箱或强行装箱导致纸箱破损。
(四)解决方案
1. 安装定位装置:在压缩台上安装定位挡板或定位销,确保床垫每次都能准确对中,减少人工对位的误差。
2. 标准化操作流程:制定床垫上料对位的标准操作流程,明确对位方法和检查标准,操作人员严格按流程操作。
3. 对位检查:压缩前检查床垫是否放正,从前后左右四个方向观察床垫与压缩台的边距是否均匀,确认对中后再启动压缩。
4. 设备改造升级:对于半自动设备,可考虑加装自动对中装置或升级为全自动设备,实现自动进料、自动定位、自动压缩,减少人为因素影响。
5. 床垫尺寸控制:控制床垫生产尺寸偏差,确保床垫尺寸在标准范围内,避免因床垫尺寸偏差导致对位困难。
6. 操作人员培训:培训操作人员正确的对位方法,提高责任心和操作技能,将对位质量纳入绩效考核。
七、错误七:卷包张力设置不当,导致卷包过松或过紧
(一)错误表现
卷包张力设置过小导致卷包过松,包装体积大、易松散;卷包张力设置过大导致卷包过紧,膜材拉伸过度、易破损,床垫内部结构受压过大。
(二)原因分析
1. 不了解卷包张力对包装质量和产品保护的影响,随意设置张力参数。
2. 不同厚度、不同材质的床垫使用相同的卷包张力,没有针对性调整。
3. 卷包机构的张力控制系统不准确或未校准,实际张力与设定值不符。
4. 操作人员凭经验设置张力,没有标准参数参考。
(三)危害
1. 卷包过松:卷包直径大,包装体积增加10-30%,物流成本增加;卷包松散,运输过程中床垫在膜内晃动摩擦,可能导致膜材破损和床垫表面磨损;装箱困难,需要更大的纸箱。
2. 卷包过紧:膜材被过度拉伸,强度下降,容易破损;床垫内部结构受压过大,弹簧和海绵长时间处于高压力状态,可能导致永久变形;封口处膜材张力过大,封口容易开裂。
3. 卷包不一致:张力设置不稳定导致同一批产品卷包紧密度不一致,包装体积差异大,影响装箱标准化和物流成本核算。
4. 客户开箱体验差:卷包过紧导致客户开箱时床垫弹开速度过快,可能吓到客户或造成安全隐患;卷包过松导致客户感觉产品不紧凑、不专业。
(四)解决方案
1. 建立卷包张力标准:根据不同厚度、不同材质的床垫,制定卷包张力标准:
– 薄床垫(10-15cm):张力5-8N,卷包直径25-30cm
– 中等厚度床垫(15-25cm):张力8-12N,卷包直径30-35cm
– 厚床垫(25-35cm):张力12-15N,卷包直径35-40cm
– 弹簧床垫:张力比同厚度海绵床垫大2-3N(弹簧回弹力大)
– 乳胶床垫:张力比同厚度海绵床垫小2-3N(乳胶易受损)
2. 校准张力控制系统:定期校准卷包张力控制系统,确保实际张力与设定值一致,一般每季度校准一次。
3. 卷包直径检查:生产过程中定期测量卷包直径,与标准直径对比,偏差超过±2cm时调整张力参数。
4. 首件确认:每批产品生产前进行首件卷包,检查卷包紧密度、直径、外观,确认符合标准后再批量生产。
5. 操作人员培训:培训操作人员了解卷包张力的作用和调整方法,掌握不同床垫的张力设置要求。
6. 设备升级:对于张力控制精度低的老旧设备,可考虑升级张力控制系统或更换为新型设备,提高卷包质量稳定性。
八、错误八:设备超载运行,压缩超过额定最大尺寸和重量的床垫
(一)错误表现
为了扩大产品范围,使用设备压缩超过额定最大尺寸和重量的床垫,导致设备超载运行,机械结构变形、液压系统过载、电机烧毁。
(二)原因分析
1. 不了解设备的额定参数,或为了接订单忽视设备限制。
2. 产品规格超出设备设计范围,但没有及时更新设备,仍然使用旧设备生产。
3. 认为偶尔超载一次没关系,长期累积导致设备损伤。
4. 设备额定参数标注不清或被修改,操作人员不知道实际限制。
(三)危害
1. 机械结构变形:超载运行导致压缩框架、压板、导柱等机械结构受力超过设计极限,产生永久变形,影响设备精度和稳定性。
2. 液压系统过载:液压系统压力超过额定压力,导致液压泵过载、油缸密封损坏、油管爆裂、溢流阀频繁溢流发热,液压油温度过高加速老化。
3. 电机烧毁:电机负载超过额定功率,导致电机过热、绝缘老化、绕组烧毁,需要更换昂贵的电机。
4. 安全事故:超载运行可能导致机械结构断裂、部件飞出、设备倒塌等严重安全事故,威胁操作人员生命安全。
5. 设备寿命大幅缩短:超载运行对设备的损伤是累积性的,长期超载运行的设备使用寿命可能缩短50%以上,维修成本大幅增加。
(四)解决方案
1. 明确设备额定参数:在设备明显位置标注额定最大压缩尺寸、最大压缩重量、最大压缩压力等参数,提醒操作人员注意。
2. 建立产品规格清单:建立设备可生产的产品规格清单,明确哪些规格可以生产、哪些规格不能生产,超过规格的产品不得使用该设备生产。
3. 超载保护装置:检查设备的超载保护装置(压力继电器、过载继电器、安全销等)是否正常工作,确保超载时设备能自动停机保护。
4. 设备更新升级:当产品规格普遍超出设备额定范围时,应及时更新或升级设备,购买更大规格的压缩卷包机,不要勉强使用小设备生产大产品。
5. 操作人员培训:培训操作人员了解设备额定参数和超载危害,严禁超载运行,发现产品规格超限时及时上报,不得强行生产。
6. 定期检查设备结构:定期检查设备机械结构是否有变形、裂纹、磨损,特别是超载运行过的设备,要重点检查,发现问题及时处理。
九、错误九:忽视安
 全装置,拆除或屏蔽安全保护设施
(一)错误表现
为了操作方便或提高速度,拆除或屏蔽设备的安全门、急停按钮、光电保护、安全光栅等安全保护设施,导致设备存在严重安全隐患。
(二)原因分析
1. 操作人员安全意识淡薄,认为安全装置碍事、影响操作速度。
2. 安全装置故障后不及时维修,而是直接拆除或屏蔽,图省事。
3. 企业对安全生产不重视,没有安全检查制度,对违章操作不处罚。
4. 为了赶产量,默许甚至要求操作人员拆除安全装置提高速度。
(三)危害
1. 人身伤害事故:安全装置失效后,操作人员误将手或身体部位伸入运动部件区域,可能导致挤压、剪切、卷入等严重人身伤害事故,甚至造成伤残或死亡。
2. 设备损坏:安全装置失效后,设备异常运行时无法自动停机保护,可能导致设备碰撞、卡死、过载,造成设备损坏。
3. 法律责任:发生安全事故后,企业负责人和相关责任人可能承担民事赔偿、行政处罚甚至刑事责任,企业面临巨额赔偿和停产整顿。
4. 保险拒赔:因拆除安全装置导致的安全事故,保险公司可能以”违规操作、故意破坏安全设施”为由拒绝理赔,企业需自行承担全部损失。
5. 企业声誉受损:发生严重安全事故会对企业声誉造成严重负面影响,影响客户信任和人才招聘。
(四)解决方案
1. 安全装置完整性检查:每日开机前检查所有安全装置(安全门、急停按钮、光电保护、安全光栅、限位开关等)是否齐全有效,发现缺失或失效立即停机维修。
2. 严禁拆除安全装置:制定严格的安全管理制度,严禁任何人员以任何理由拆除或屏蔽安全装置,违者严肃处罚,造成事故的追究法律责任。
3. 安全装置及时维修:安全装置故障后立即停机维修,不得带病运行,更不得拆除或屏蔽后继续生产。
4. 安全培训教育:定期对操作人员进行安全培训教育,包括安全操作规程、安全装置作用、事故案例分析、应急处理方法,提高安全意识和操作技能。
5. 安全检查制度:建立日常安全检查、每周安全巡查、每月安全大检查制度,发现安全隐患及时整改,确保安全装置始终处于有效状态。
6. 安全联锁功能:确保设备的安全联锁功能正常,安全门打开时设备不能启动、急停按钮按下时设备立即停机、光电保护被遮挡时设备停止运行,从技术上防止违章操作。
7. 应急预案:制定设备安全事故应急预案,定期组织演练,确保发生事故时能及时有效处理,减少损失。
十、错误十:不记录设备运行数据,无法进行质量追溯和持续改进
(一)错误表现
不记录设备运行数据、包装质量数据、故障维修数据,出现质量问题时无法追溯原因,无法进行数据分析和持续改进。
(二)原因分析
1. 对数据记录和分析的重要性认识不足,认为凭经验就能解决问题。
2. 没有建立数据记录制度和记录表,数据记录无章可循。
3. 设备没有数据自动采集功能,人工记录麻烦、容易遗漏。
4. 记录的数据不分析、不利用,记录变成形式主义,操作人员失去记录积极性。
(三)危害
1. 质量问题无法追溯:出现批量包装质量问题时,无法追溯是哪台设备、哪个班次、哪个操作人员、哪批材料、哪组参数生产的,找不到根本原因,问题反复出现。
2. 故障规律无法掌握:不记录故障数据,无法掌握设备故障规律(什么部位容易坏、什么时间容易出问题、什么原因导致故障),无法进行预防性维护,只能事后抢修。
3. 持续改进缺乏依据:没有数据支撑,无法识别改进机会(哪个环节效率低、哪个参数质量不稳定、哪个操作人员需要培训),改进工作盲目、效果差。
4. 责任无法界定:出现质量问题或设备损坏时,无法界定责任(是操作问题、设备问题、材料问题还是管理问题),容易产生推诿扯皮,无法进行有效考核和奖惩。
5. 经验无法传承:老操作人员的经验和技巧没有记录下来,人员流动后经验流失,新员工重复犯同样的错误。
(四)解决方案
1. 建立数据记录制度:制定设备运行数据、包装质量数据、故障维修数据的记录制度,明确记录内容、记录频率、记录责任人、记录格式。
2. 设计标准化记录表:设计标准化的记录表,包括:
– 设备运行记录表:日期、班次、操作人员、开机时间、关机时间、运行时间、停机时间、停机原因
– 生产记录表:产品型号、规格、数量、压缩参数、封口参数、卷包参数、首件检验结果
– 质量记录表:不合格品数量、不合格类型(封口不牢、膜材破损、卷包不规则等)、原因分析、处理结果
– 故障维修记录表:故障时间、故障现象、故障原因、处理方法、更换部件、维修人员、停机时间
3. 数据自动采集:对于有条件的企业,升级设备的数据采集功能,自动记录运行参数、产量、故障等数据,减少人工记录工作量,提高数据准确性。
4. 定期数据分析:每周、每月对记录的数据进行统计分析,包括设备运行效率、故障率、质量合格率、不合格品类型分布、故障规律等,形成分析报告。
5. 质量追溯体系:建立产品批次与设备、操作人员、参数、材料的对应关系,实现质量问题的快速追溯,找到根本原因。
6. 数据驱动改进:基于数据分析结果制定改进措施,包括设备维护优化、参数调整、人员培训、材料更换等,跟踪改进效果,形成持续改进闭环。
7. 经验知识库:将故障处理经验、参数优化经验、操作技巧等记录整理成知识库,供所有操作人员学习参考,实现经验传承。
十一、总结与建议
床垫压缩卷包机的使用是一项技术性很强的工作,涉及设备操作、参数设置、材料选择、维护保养、安全管理、数据分析等多个方面。以上10个常见错误是许多企业在实际使用中经常遇到的问题,每个错误都会导致设备故障、包装质量问题、成本增加甚至安全事故。
核心建议:
1. 重视人员培训:操作人员必须经过专业培训,考核合格后上岗,定期复训,提高操作技能和安全意识。
2. 建立标准体系:建立参数标准、操作标准、质量标准、维护标准、安全标准,用标准指导生产,减少人为因素影响。
3. 加强设备维护:制定并执行设备维护保养计划,做好日常保养和定期保养,保持设备良好状态,降低故障率。
4. 选择优质材料:选择高质量的PE包装膜等耗材,不要只看价格,综合考虑质量和成本,避免因小失大。
5. 重视安全生产:严禁拆除或屏蔽安全装置,定期检查安全设施,加强安全培训,确保安全生产。
6. 数据驱动改进:建立数据记录和分析制度,用数据指导质量追溯、故障预防和持续改进,不断提高设备使用效率和包装质量。
7. 与供应商合作:与设备供应商保持良好合作,定期进行技术交流和设备巡检,及时获取技术支持和备件服务,遇到问题及时求助专业人员。
耐锢科技作为专业的床垫包装设备制造商,深耕行业15年,不仅提供高品质的床垫压缩卷包机、全自动包装生产线等设备,还为客户提供全面的技术支持和服务,包括设备选型、安装调试、操作培训、维护保养指导、故障排查、参数优化等。我们已为全球300多家床垫企业提供包装解决方案,积累了丰富的行业经验和案例库,能够帮助客户避坑止损,提高设备使用效率和包装质量。
如果您在床垫压缩卷包机使用过程中遇到任何问题,或者希望优化设备使用、降低故障率、提高包装质量,欢迎联系我们,我们将为您提供专业的技术咨询和免费的方案设计。
免费咨询热线:139-2485-2299(黄小姐)
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
耐锢科技——让天下床垫智造变简单。我们不仅提供设备,更提供完整的包装解决方案和全流程服务,助力床垫企业提升生产效率、降低包装成本、提高产品质量、增强品牌竞争力。