
一、压缩不均直接导致卷包不良
床垫压缩后厚薄不均,有的地方压到位了有的地方还厚,卷包后直径一头大一头小,纸箱装不下,封口偏位,严重的还会压坏床垫。很多工厂遇到这个问题只会反复调压力,其实压缩不均涉及压缩板平行度、保压时间、泄压速度、床垫定位四个方面。下面把调试方法讲清楚。
二、先判断压缩不均的表现
调试前先确认问题表现,不同表现原因不同:
1. 整体厚薄不均:压缩后床垫一侧厚一侧薄,用尺量压缩后床垫两端厚度差超过1厘米。
2. 局部凸起:床垫某一个角或某一块没压下去,其他位置正常。
3. 回弹后厚薄不均:压缩时看起来均匀,松开回弹后床垫表面不平。
4. 卷包后一头大一头小:卷包直径偏差超过2厘米。
先拿几张床垫压缩后,用卷尺多点测量,记录数据,确认是哪一种问题,再针对性调试。
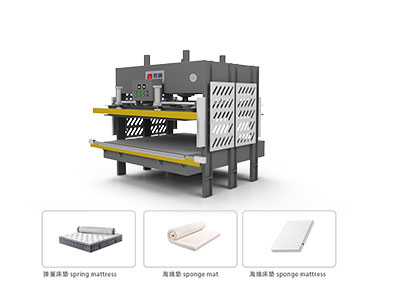
三、压缩板平行度:最常见的原因
压缩板平行度是指活动压板和下工作台面之间的距离,在压缩行程中是否一致。平行度差,距离近的一侧压得狠,距离远的一侧压不到位。
平行度检查:
1. 压板回到最高位,用卷尺测量压板四角到工作台面的距离,四个角的高度差应该在1毫米以内。
2. 压板压到最低位,同样测量四角间隙,高度差应该在0.5毫米以内(有床垫时无法直接测,可以空载或用同厚度木板代替)。
平行度调试:
1. 液压机:四角有导向柱和调节螺栓,松开压板导向座的锁紧螺栓,调整压板四角的限位调节螺丝,直到四角高度一致,再锁紧。
2. 检查导向柱:导向柱磨损、导向套间隙过大,压板下行会晃,需要更换导向套或导柱。
3. 检查油缸安装:单油缸的压机,油缸安装座要和压板垂直;双油缸的压机,两个油缸同步性差也会造成倾斜,需要调油缸节流阀同步。
4. 工作台面:工作台本身变形或者地面不平,用水平仪检查工作台,用垫脚调平。
建议每月检查一次平行度,换过油缸或维修过导向柱后必须重新校准。
四、保压时间:压不压得透的关键
保压时间是压板到位后,压力保持的时间。床垫是泡沫材料,有黏弹性,压板到位瞬间床垫还没完全压透,需要保持压力让空气排出、泡沫充分压缩。
保压时间参考:
– 薄床垫(15厘米以下):保压3到5秒。
– 常规弹簧床垫(20到25厘米):保压6到8秒。
– 厚床垫(25厘米以上):保压10到15秒。
– 记忆棉床垫:保压10到15秒,记忆棉排气慢。
– 多层复合床垫:保压8到12秒。
保压时间不够:床垫中间和厚的位置没压透,松开后局部回弹,卷包直径偏大。
判断方法:保压结束后观察压力表,压力到位后如果还在缓慢下降,说明床垫还在压缩排气,继续保压直到压力稳定。
设置:在触摸屏或时间继电器上设置保压时间,不同床垫存不同参数,不要一刀切。
五、泄压速度:很多人忽略的环节
压缩结束后压板回升,泄压速度太快,床垫会瞬间膨胀回弹,可能出现:
1. 床垫快速回弹,表面空气来不及均匀进入,厚薄不均。
2. 床垫被快速回弹力推动移位,后续卷包偏位。
3. 液压系统产生冲击,压板晃动,影响设备寿命。
正确泄压:
1. 泄压分两段:先慢开卸荷阀,让床垫缓慢释放1到2秒,再快速回升。
2. 调节液压系统节流阀,控制回程速度,压板回程速度建议不超过50毫米/秒。
3. 高档设备有电气比例阀,泄压曲线可以编程,先慢后快。
4. 泄压后床垫在工作台停留2到3秒,让其稳定回弹一点,再推入卷包机。
如果发现压板回升瞬间床垫弹起移位,就是泄压太快,调小节流阀。
六、床垫定位和送料
床垫在工作台上的位置不对,也会造成压缩不均:
1. 床垫居中:床垫四周和压缩框的间隙要均匀,单边间隙一般2到3厘米,偏到一侧,该侧压缩阻力大,压不到位。
2. 送料到位:床垫要完全进入压缩框,前端和后端不要顶住边框,也不要留太多空隙。送料气缸或链条的行程要调好,限位挡块要准确。
3. 床垫本身:床垫本身厚度偏差大(工艺问题,比如海绵分层厚度不均),压缩后也会不均,这是床垫生产问题,不是设备问题。
4. 杂物:工作台上有废膜、海绵碎屑,垫在床垫下面,会造成局部凸起,每班清理工作台。
调试时用记号笔在床垫四角画对位线,观察压缩前后位置是否一致。
七、液压系统检查
如果机械参数都正常还是压缩不均,要查液压系统:
1. 系统压力:压力表显示是否达到设定压力(一般8到12兆帕),压力不足要查溢流阀、油泵。
2. 双缸同步:双油缸压机,两个油缸上升下降速度不同步,调两个油缸的单向节流阀,让两边速度一致。
3. 内泄漏:油缸密封圈老化内泄,压板保压时压力缓慢下降,床垫压不到位,表现为保压时压力表压力稳不住。更换密封圈。
4. 液压油:油位不足、油液污染、油温过高(超过60度),都会造成压力不稳,按说明书换油和加液。
5. 氮气回程:有些压机用氮气回程,氮气压力不足回程不稳,按说明书充氮气。
八、标准化调试流程
新设备或换产品时,按这个流程调:
1. 确认工作台水平、压板平行度。
2. 确认床垫尺寸和厚度,设定压缩行程和压力。
3. 放一张床垫,空载慢动作运行,观察送料定位是否居中。
4. 正式压缩,保压时间从10秒开始试,压缩后多点测量厚度。
5. 哪里厚哪里薄,针对性调平行度、定位、压力。
6. 调泄压速度,观察回弹是否平稳。
7. 连续试5张,测量数据都合格,把参数保存到配方。
8. 生产中每2小时抽查一次,防止参数漂移。
耐锢设备可存100组配方,不同产品一键调用;设备出厂前工程师会按客户床垫调试好参数,现场培训调试方法,客户也可以寄不同床垫到厂,由工程师调好参数。
欢迎联系:
联系人:黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
耐锢科技提供免费咨询、免费方案设计、免费试机,可寄床垫到厂调试压缩参数,保证压缩均匀、卷包合格。