
一、为什么需要真空辅助压缩
普通液压压缩是靠压板把床垫压扁,床垫内部的空气被挤压排出,但海绵和弹簧内部仍有大量残余空气,压缩后泄压时空气迅速回吸,床垫回弹快,卷包后内部压力大,容易撑破PE膜。真空辅助压缩是在压缩的同时抽真空,把床垫内部空气彻底抽出,压缩比更高、回弹更慢、卷包更紧实。这篇文章讲清楚真空辅助压缩的原理、结构和效果。
二、真空辅助压缩的原理
真空辅助压缩的工作过程:
1. 床垫送入压缩框,压板下降接触床垫。
2. 压缩框四周的密封气囊充气,把床垫和压缩框之间的缝隙密封,形成一个相对密闭的空间。
3. 真空泵启动,通过压缩框上的抽气口抽出床垫内部和压缩框内的空气,形成负压。
4. 在负压状态下,压板继续下压,床垫内部的空气被持续抽出,海绵细胞被压扁,弹簧被压缩。
5. 达到设定压缩厚度后保压3到5秒,让空气充分排出。
6. 在保压和负压状态下送入PE膜并封口,封口完成后再泄压,此时床垫外部已经被膜密封,空气无法回吸。
关键在于:封口时床垫处于负压状态,膜内外有压力差,膜紧紧贴在床垫上,卷包后非常紧实,不会松散。
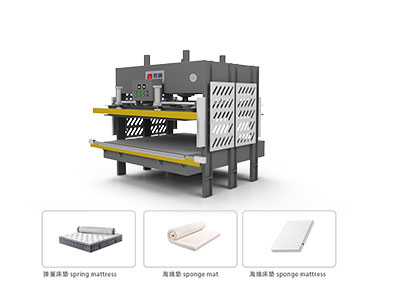
三、真空辅助压缩和普通压缩的效果对比
以25厘米厚独立袋弹簧床垫为例:
普通压缩:
– 压缩后厚度3到4厘米,压缩比84%到88%。
– 卷包后直径38到42厘米。
– 泄压后10秒内回弹30%,卷包内部压力大。
– 存储1个月后直径增加2到3厘米,膜被撑紧。
– 拆包后24小时恢复原厚度的90%。
真空辅助压缩:
– 压缩后厚度2到2.5厘米,压缩比90%到92%。
– 卷包后直径32到36厘米,比普通小15%。
– 封口后床垫内部负压,膜紧贴床垫,卷包紧实不松散。
– 存储3个月后直径基本不变,膜不会被撑破。
– 拆包后空气缓慢进入,48小时恢复原厚度的95%,回弹更均匀。
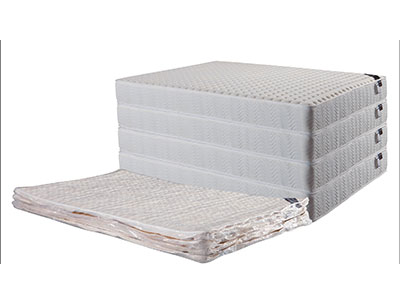
压缩比提高4%到6%,卷包体积减小15%,装柜量增加15%到20%,对于出口企业来说一个柜多装30到50张。
四、真空辅助压缩的设备结构
1. 压缩框:带密封结构的框架,四周有密封条或充气气囊,保证压缩时密闭。
2. 真空泵:一般用旋片式真空泵,抽速40到100立方米/小时,真空度可达负0.08到负0.095兆帕。
3. 抽气管道和阀门:连接压缩框和真空泵,带电磁控制阀,控制抽气和泄压。
4. 真空传感器:实时监测压缩框内真空度,达到设定值后自动保压。
5. 密封压板:压板表面贴硅胶密封条,下降后和压缩框形成密闭空间。
6. 泄压阀:封口完成后缓慢泄压,防止瞬间泄压把膜撑破。
7. 控制系统:PLC控制压缩、抽真空、保压、封口、泄压的时序,参数可调。
五、真空辅助压缩的适用产品
适合:
1. 高密度海绵床垫(30D以上):海绵细胞闭孔多,普通压缩空气排不净,真空效果明显。
2. 记忆棉床垫:记忆棉慢回弹,真空压缩后卷包更紧实,拆包后回弹均匀。
3. 乳胶床垫:乳胶密度高,真空压缩比普通高5%以上,且减少乳胶氧化。
4. 厚床垫(25厘米以上):厚床垫内部空气多,真空辅助效果最明显。
5. 出口产品:装柜量要求高,真空压缩能多装货,降低单位运费。
不适合:
1. 薄床垫(5厘米以下):本身压缩空间小,真空效果不明显,增加成本没必要。
2. 棕垫、硬垫:材质硬、孔隙少,抽真空效果有限。
3. 带凝胶层或特殊填充物的床垫:需要确认填充物是否耐负压。
六、真空辅助压缩的常见问题
1. 抽真空慢或抽不到设定真空度:
– 密封不好:检查密封条和气囊,有破损或老化就更换。
– 真空泵功率不够:换大抽速泵或双泵并联。
– 床垫透气性太好:有些床垫面料透气,空气从面料渗入,需要在压缩框加辅助密封。
– 管道漏气:检查管道接头和阀门。
2. 封口后膜被吸瘪、床垫变形:
– 真空度过高:调低真空度,负0.06到负0.08兆帕即可,不要追求极限真空。
– 泄压太快:封口后先缓慢泄压2到3秒,再完全泄压。
– 膜太薄:用0.08毫米以上膜,增加强度。
3. 拆包后床垫回弹慢:
– 正常现象,真空压缩后空气进入慢,48到72小时完全恢复,比普通压缩回弹更均匀。
– 如果72小时还没恢复,可能是海绵质量问题或压缩比过大。
4. 真空泵噪音大:
– 真空泵要加消音器,放在设备底座下方或单独隔音箱。
– 定期换真空泵油,油变质会导致噪音大、抽速下降。
七、真空辅助压缩的成本和回报
设备增加成本:
– 真空泵和管道系统:1.5万到3万元。
– 密封压缩框:比普通框贵0.5万到1万元。
– 总增加成本:2万到4万元。
运行成本:
– 真空泵功率2.2到4千瓦,每小时电费1到2元。
– 真空泵油每3个月换一次,约200元。
– 密封条每年更换,约500元。
回报:
– 以出口为主,月发2000张,每张多装柜省运费15元,月省3万,2个月回本。
– 国内快递为主,卷包体积小15%,每张省运费5到10元,月省1万到2万,3到4个月回本。
– 卷包更紧实,破损率降低,售后减少。
耐锢科技可提供真空辅助压缩选配件,在标准卷包机基础上升级,也可直接选购带真空辅助的全自动生产线。
欢迎联系:
联系人:黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
耐锢科技提供免费咨询、免费方案设计、免费试机,可带床垫到厂测试真空压缩效果。