
一、PE膜浪费是隐形的成本黑洞
很多床垫厂算PE膜成本时,只算每张床垫用多少平方米膜、多少钱一平方米,却忽略了浪费率。实际上,PE膜在使用过程中有边角料、接头、调机废料、不良品返工等损耗,浪费率普遍在8%到15%,管理差的工厂甚至超过20%。按年产5万张、每张膜成本1.5元计算,10%的浪费就是7500元/年,量大的工厂一年浪费几万到十几万。这篇文章把PE膜浪费的来源算清楚,并给出降本方法。
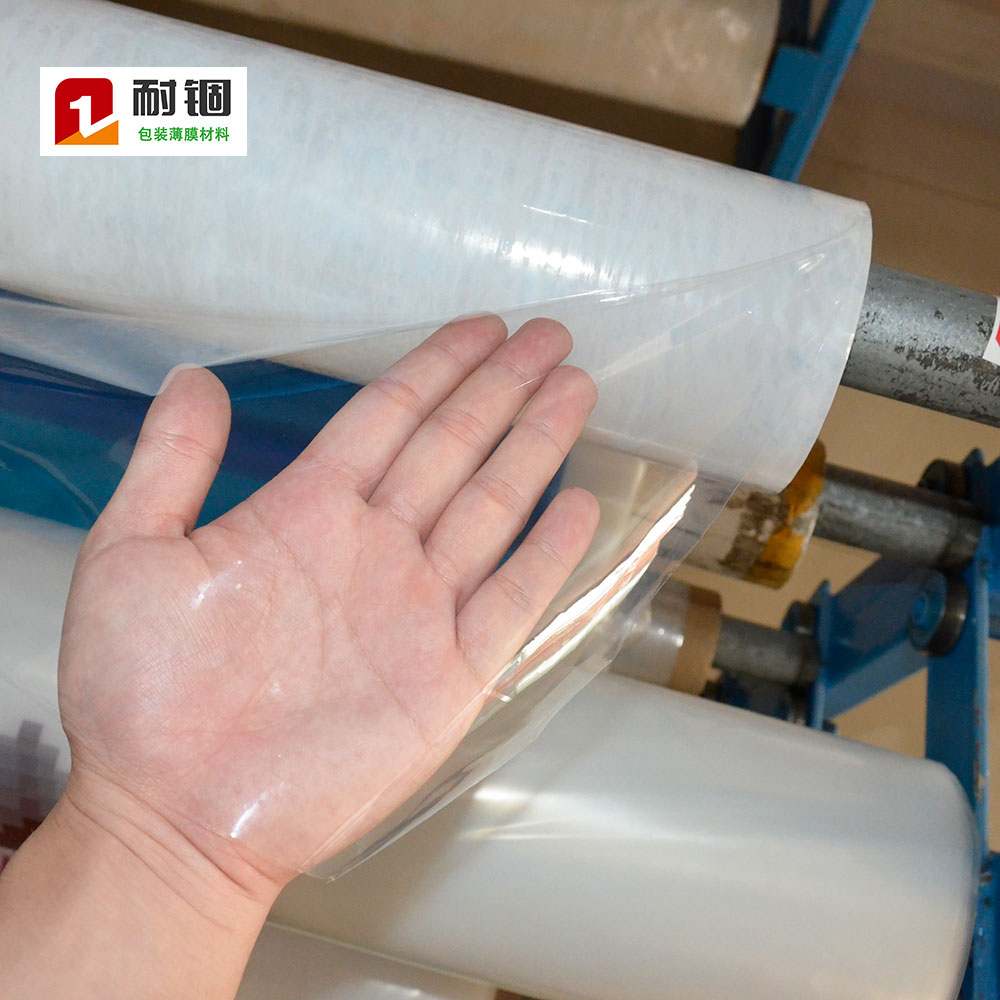
二、PE膜浪费的六大来源
1. 边角料浪费(最大头,占总浪费的40%到50%):
– 床垫宽度和膜宽不匹配,膜比床垫宽出的部分就是边角料。
– 比如床垫宽1.5米,用1.8米宽的膜,每边多出0.15米,一张床垫浪费0.3米宽×床垫长度的膜。
– 一张2米长的床垫,浪费面积=0.3×2=0.6平方米,按2元/平方米算,浪费1.2元/张。
– 如果膜宽选择合适(比床垫宽10到15厘米即可),边角料能减少一半。
2. 接头浪费(占15%到20%):
– 一卷膜用完接下一卷时,接头部分要重叠5到10厘米,这部分膜不能用在产品上。
– 每卷膜约1000米,接头一次浪费0.1米,年产5万张(每张用膜约3米,共15万米),需要150卷,接头浪费15米。
– 接头处如果接不好,还会导致后面几张膜跑偏或封口不良,产生不良品。
– 用大卷膜(2000米或3000米)能减少接头次数,但大卷太重,需要放卷架支撑。
3. 调机废料(占10%到15%):
– 换产品、换膜、换班时,要调压缩压力、卷绕速度、封口温度,调机过程中会废几张到十几张膜。
– 新手操作员调机时间长,废膜更多;熟练工调机快,废膜少。
– 每天开机调机废3到5张,一年按300天算,废900到1500张,每张1.5元,浪费1350到2250元。
– 如果参数配方存储完善,换产品一键调用,调机废膜能减少80%。
4. 不良品返工(占10%到15%):
– 封口不良、卷绕偏位、膜破损等不良品,需要拆膜重新包装,原来的膜就废了。
– 不良率控制好的工厂1%到2%,差的5%到10%。
– 按3%不良率、年产5万张算,不良品1500张,每张浪费膜1.5元+人工2元,浪费5250元。
– 不良品如果能拆膜回收(膜完好的话),能减少一部分浪费,但大部分拆下来的膜有褶皱或拉伸,不能再用。
5. 存储和运输损耗(占5%到10%):
– PE膜卷在存储中如果受潮、暴晒、挤压,会粘连、变形、老化,不能使用。
– 运输过程中膜卷碰撞、摔落,导致膜卷变形或膜面破损。
– 膜卷外包装破损后,灰尘和水分进入,影响膜的透明度和热封性能。
– 存储不当的膜卷,最外面2到3层可能废掉,一卷浪费10到20米。
6. 人为浪费(占5%到10%):
– 操作员图省事,膜宽不按产品选,一律用最宽的膜,边角料浪费大。
– 换膜时不把剩余膜用完,直接换整卷,小卷膜被丢弃。
– 膜卷随地乱放,被叉车压坏或被灰尘污染。
– 调机时不记录参数,每次换产品都重新调,废膜多。
– 管理好的工厂人为浪费在3%以内,管理差的超过15%。
三、浪费率测算实例
以某床垫厂为例:
– 年产量:5万张
– 平均每张床垫用膜:3平方米
– PE膜单价:2元/平方米
– 理论膜成本:5万×3×2=30万元/年
实际浪费:
| 浪费来源 | 浪费率 | 浪费金额 |
|—|—|—|
| 边角料 | 5% | 1.5万 |
| 接头 | 2% | 0.6万 |
| 调机废料 | 2% | 0.6万 |
| 不良品返工 | 3% | 0.9万 |
| 存储运输 | 1% | 0.3万 |
| 人为浪费 | 2% | 0.6万 |
| 合计 | 15% | 4.5万 |
实际膜成本:30万+4.5万=34.5万/年,浪费率15%。
如果把浪费率降到8%:
– 浪费金额:30万×8%=2.4万/年
– 一年节省:4.5万-2.4万=2.1万
– 节省的钱可以买半台卷包机或发几个月奖金。
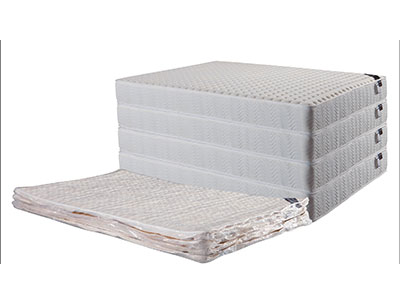
四、降本方法一:选对膜宽
边角料是最大的浪费来源,选对膜宽能减少40%到50%的浪费。
1. 膜宽选择原则:
– 膜宽=床垫宽度+2×(10到15厘米),留出封口和收缩余量。
– 比如1.5米宽的床垫,用1.7到1.8米宽的膜;1.8米宽的床垫,用2.0到2.1米宽的膜。
– 不要为了省事,所有产品都用2米宽的膜,1.2米的床垫用2米膜,边角料浪费40%。
2. 常见床垫尺寸对应的膜宽:
| 床垫宽度 | 推荐膜宽 | 余量 |
|—|—|—|
| 0.9米(单人) | 1.1-1.2米 | 10-15cm |
| 1.2米(单人) | 1.4-1.5米 | 10-15cm |
| 1.5米(双人) | 1.7-1.8米 | 10-15cm |
| 1.8米(大床) | 2.0-2.1米 | 10-15cm |
| 2.0米(特大) | 2.2-2.3米 | 10-15cm |
3. 膜宽规格不要太多:
– 膜宽规格太多,采购和仓储复杂,每种规格用量少,膜厂不愿意做,价格高。
– 建议控制在2到3种膜宽,覆盖90%以上的产品。
– 比如用1.5米和2.0米两种,1.2米以下用1.5米膜,1.5米以上用2.0米膜。
– 特殊尺寸(超过2米)单独采购,用量少可以接受稍高的浪费。
五、降本方法二:减少接头和调机浪费
1. 用大卷膜:
– 标准卷1000米,大卷2000米或3000米,接头次数减少一半到三分之二。
– 大卷膜单价还能低2%到5%(量大优惠)。
– 但大卷重(3000米约60到80公斤),需要放卷架有刹车和支撑,人工换卷困难。
– 建议:放卷架能承重的话,尽量用大卷;换卷用叉车或专用小车。
2. 接头标准化:
– 制定接头SOP:接头重叠5厘米,用专用胶带(耐高温、不残留),接头要平直、无褶皱。
– 接头后低速运行3到5张,确认膜不跑偏、封口正常,再提速。
– 接头位置记录,接头后的前几张产品单独检查。
– 培训操作员,接头一次成功率达到95%以上。
3. 参数配方存储:
– 用带参数配方的PLC,每种产品存一套参数(压缩压力、保压时间、卷绕速度、封口温度等)。
– 换产品时一键调用,不用重新调机,调机废膜从每次5到10张降到1到2张。
– 没有配方功能的老设备,可以做参数表贴在机器上,操作员按表设置。
– 建立产品参数档案,每次调好的参数记录下来,持续优化。
4. 操作员培训:
– 新操作员上岗前培训3到5天,掌握穿膜、调机、常见故障处理。
– 培训后考核,合格才能独立操作。
– 定期(每月)做技能比武,调机快、废膜少的奖励。
– 把废膜量纳入操作员绩效考核,和奖金挂钩。
六、降本方法三:降低不良率
1. 不良品统计和分析:
– 每天记录不良品数量和原因(封口不良、卷绕偏位、膜破损、其他)。
– 每周分析不良原因,占比最高的1到2项重点改善。
– 比如封口不良占40%,就检查加热管、特氟龙布、封口压力、温度设置。
– 目标:不良率从5%降到2%以下。
2. 首件检验:
– 每天开机、换产品、换膜后,第一张产品做首件检验。
– 检查压缩比、卷绕紧密度、封口质量、膜面外观,合格后再批量生产。
– 首件不合格就调机,不要批量生产后才发现问题。
– 首件检验记录签字,责任到人。
3. 过程巡检:
– 每小时抽检1到2张产品,检查封口和外观。
– 发现不良趋势(比如封口越来越弱)及时调整,不要等批量不良。
– 巡检记录填写,班组长签字。
4. 不良品返工管理:
– 不良品能拆膜回收的,尽量回收(膜完好的话可以用来包次品或样品)。
– 不能回收的膜,收集起来卖给回收商(PE膜可回收,约1到2元/公斤)。
– 不要把废膜当垃圾扔,回收还能回一点本。
七、降本方法四:规范存储和运输
1. 存储环境:
– PE膜存放在干燥、通风、避光的仓库,温度10到30度,湿度低于70%。
– 不要放在阳光直射的地方,紫外线会加速膜老化。
– 不要放在潮湿的地方,膜吸水后会影响热封性能。
– 膜卷立放(轴线垂直),不要平放堆压,平放会导致膜卷变形。
– 离地面10厘米以上(放托盘上),防止地面潮气。
2. 存储期限:
– PE膜保质期一般6到12个月,超过保质期膜会变脆、热封性能下降。
– 按先进先出原则使用,不要让膜卷在仓库放太久。
– 采购时按1到2个月用量采购,不要一次买半年的量。
– 每卷膜标注入库日期,过期的膜单独存放,测试合格后再用。
3. 运输保护:
– 膜卷运输时用缠绕膜或纸箱包装,防止碰撞和灰尘。
– 装卸时轻拿轻放,不要抛、摔、滚。
– 运输过程中固定好膜卷,不要晃动碰撞。
– 收到货后检查外包装,破损的当场拍照,向膜厂索赔。
八、降本方法五:膜的回收再利用
1. 边角料回收:
– 裁切下来的边角料,收集起来,不要乱扔。
– PE膜边角料可以卖给回收商,约1到2元/公斤,一卷膜的边角料能卖几十元。
– 量大的工厂(年产10万张以上),可以自己造粒回收,做成低档PE制品。
2. 不良品膜回收:
– 拆下来的废膜,分类收集(干净的和脏的分开)。
– 干净的废膜可以卖给回收商,脏的只能当垃圾处理。
– 不要把废膜和其他垃圾混在一起,混了就不能回收了。
3. 膜卷尾料利用:
– 每卷膜最后剩10到20米,不够包一张完整床垫,但可以用来包样品、次品、小尺寸产品。
– 不要把尾料扔掉,集中起来,包样品时用。
– 尾料多的话,可以接起来用(接头),但要注意接头处的封口质量。
九、PE膜浪费率的考核指标
建议工厂建立PE膜消耗考核:
1. 理论单耗:每张产品理论用膜面积(按产品尺寸计算)。
2. 实际单耗:实际用膜面积÷产量。
3. 浪费率=(实际单耗-理论单耗)÷理论单耗×100%。
4. 目标:浪费率控制在8%以内。
5. 每月统计,超过10%要分析原因,制定改善措施。
6. 和操作员、班组长的绩效挂钩,浪费率低的奖励,高的处罚。
十、总结
1. PE膜浪费率普遍在8%到15%,管理差的超过20%,一年浪费几万到十几万。
2. 六大浪费来源:边角料(最大头)、接头、调机废料、不良品返工、存储运输损耗、人为浪费。
3. 降本方法:选对膜宽(减少边角料)、用大卷膜和参数配方(减少接头和调机)、降低不良率、规范存储运输、废膜回收。
4. 建立PE膜消耗考核,浪费率目标8%以内,和绩效挂钩。
5. 降本不是偷工减料用差膜,而是减少不必要的浪费,用好膜、少浪费,总成本更低。
耐锢科技卷包机支持参数配方存储、膜宽适配多种规格、大卷放卷架,帮助客户把PE膜浪费率降到8%以内。
欢迎联系:
联系人:黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
耐锢科技提供免费咨询、免费PE膜浪费率测算、免费试机,可根据客户产品尺寸推荐最优膜宽和设备配置。