
一、设备到货验收是最后的维权机会
很多床垫厂买了卷包机,设备送到厂里就急着让师傅安装,没仔细验收,等用了一段时间发现配置不对、配件缺失、有磕碰损伤、性能不达标,再找厂家就扯皮了——厂家说是你自己使用造成的,你说是设备本身问题,没有验收记录很难维权。设备到货后的验收,是发现问题、明确责任、保障权益的最后机会。这篇文章给你一份完整的五步验收清单,照着做就能把好关。
二、到货前准备
1. 确认场地:
– 安装位置地面平整、坚实(水泥地或环氧地坪),承重足够(设备加产品每平方米承重500公斤以上)。
– 设备占地:单机一般3到5米长、1.5到2米宽,留出操作和维护空间(四周至少1米)。
– 高度:设备2到3米,加上压缩板升降,厂房净高要3.5米以上。
2. 确认电源和气源:
– 电源:380V三相电,单机功率5.5到15千瓦,电线和空开按功率配(比如15千瓦用6平方铜线、40A空开)。
– 可靠接地:单独接地,接地电阻小于4欧姆。
– 气源:需要0.4到0.6兆帕压缩空气的设备,提前准备空压机和气管(部分机型是纯液压和电加热,不需要气,以合同为准)。
3. 确认人员和工具:
– 安排设备负责人和操作员参与验收,以后由他们操作维护。
– 准备验收工具:卷尺、水平仪、万用表、测温枪、压力表、手电筒、相机。
– 准备好合同、配置清单、技术协议、验收标准文件。
4. 联系厂家:
– 提前和厂家确认到货时间、安装调试人员安排、需要工厂配合的事项。
– 设备到货后不要自行拆箱,等厂家安装人员到场(或经厂家同意再拆)。
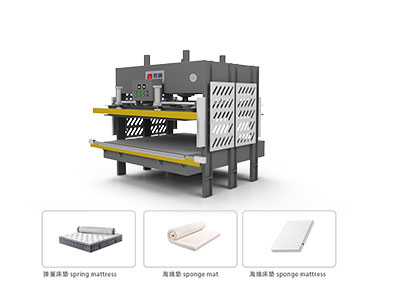
三、第一步:开箱清点(外观和数量)
1. 检查外包装:
– 设备到厂先看外包装(木箱、缠绕膜、纸箱)有无破损、水渍、碰撞痕迹。
– 外包装有破损、倾斜、倒置的,当场拍照、录像,联系物流和厂家,必要时拒收。
– 检查设备上的防震、防倾斜指示标签,如有触发记录要重点检查。
2. 核对随机文件:
– 装箱单、合格证、产品说明书、操作手册、电气图纸、保修卡是否齐全。
– 设备铭牌:型号、编号、出厂日期、厂家信息是否和合同一致。
– 核对设备型号、配置是否和合同、技术协议一致。
3. 按装箱单清点:
– 主机、辅机(放卷架、输送带等)是否齐全。
– 随机配件、易损件、专用工具是否按清单配齐。
– 电气元件、脚踏开关、说明书等小件不要遗漏。
– 逐项打勾,缺失或不符的记录在验收单上。
4. 检查外观:
– 机架、外壳、油缸、卷绕辊、输送带等有无磕碰、变形、划伤、掉漆。
– 焊接处有无裂纹、虚焊,油漆是否均匀。
– 油管、气管、电缆有无破损、挤压、老化。
– 仪表、触摸屏、开关、按钮有无破损。
– 发现问题当场拍照,标注在验收单上,要求厂家处理或更换。
四、第二步:安装把关
1. 设备就位:
– 设备按厂家布局图摆放,位置、方向、间距符合要求。
– 用水平仪检查设备水平度,机架不水平会导致压缩板偏、卷绕不正、油缸偏磨。
– 设备用地脚螺栓或膨胀螺栓固定,防止运行时震动移位。
– 地脚螺栓要牢固,设备不能晃动。
2. 电气安装:
– 检查电源电压是否和设备要求一致(380V三相),相序是否正确。
– 电气柜接线由厂家人员完成,核对主电源、接地、控制线。
– 通电前用万用表检查电压、接地,确认无误。
– 检查电气柜内元件品牌、型号是否和配置清单一致(PLC、触摸屏、变频器、伺服、接触器)。
3. 液压/气动安装:
– 检查液压油位,新机一般已加注,看油标是否在正常范围。
– 检查油管连接是否牢固,有无松动、渗漏,接头是否按扭矩紧固。
– 点动电机检查油泵转向是否正确(反转会损坏油泵)。
– 有气源的设备,检查空压机、气管连接,气压调到0.4到0.6兆帕,接口用肥皂水检漏。
4. 安全装置:
– 急停按钮、安全防护门、防护罩、警示标识是否齐全有效。
– 试运行前测试急停是否能立即停机。
– 运动部件防护罩安装到位,防止夹伤。
五、第三步:空载调试
1. 通电检查:
– 通电后看触摸屏、指示灯是否正常,有无报警代码。
– 检查各传感器、接近开关、光电开关信号是否正常。
– 检查触摸屏参数设置和厂家提供的参数表是否一致。
2. 单机动作调试:
– 手动模式下分别测试每个动作:压缩板升降、输送带正反转、卷绕辊转动、套膜、封口刀升降、切刀动作。
– 检查每个动作是否平稳、到位、无异响、无卡滞。
– 压缩板升降是否顺畅、同步,有无偏摆、异响。
– 卷绕辊转动是否平稳,有无跳动、异响。
3. 压力和温度调试:
– 液压系统逐步升压,检查压力是否稳定,有无泄漏,压力表是否正常。
– 封口加热测试,用测温枪测刀面温度,和设定值对比(偏差应在±10度以内)。
– 封口温度上升是否正常,温控是否准确。
4. 自动循环调试:
– 不放产品,空跑几个自动循环,检查动作顺序、节拍、到位信号是否正确。
– 各动作之间的衔接、延时是否合理,有无误动作、漏动作。
– 连续空跑30分钟,检查油温、电机、轴承温度和噪音是否正常。
六、第四步:负载试机(关键验收)
1. 用自己的产品试机:
– 一定要用自己工厂实际的床垫(不同厚度、材质、尺寸都试),不要只用厂家带来的标准样。
– 从易到难:先试标准尺寸普通床垫,再试厚床垫、薄床垫、特殊材质。
2. 测试关键性能:
– 压缩效果:压缩后厚度是否达到要求,回弹是否正常。
– 卷包质量:卷包直径、紧实度、居中度是否达标。
– 封口质量:封口是否牢固、平整、无虚封、无焦边,手撕封口检查强度。
– 速度:实测每小时产量(连续生产1小时统计),是否达到合同承诺的产能。
– 稳定性:连续试机2到4小时,看有无故障、停机、参数漂移。
3. 不同参数和产品测试:
– 测试不同压缩压力、卷绕速度、封口温度下的效果,验证设备调节范围。
– 试换产品、换膜,看调机是否方便、参数存储是否好用。
– 测试停机、急停、重启后的恢复是否正常。
4. 性能指标验收:
– 对照合同和技术协议的验收标准逐项核对:产能、压缩比、卷包直径、封口质量、合格率、噪音、能耗。
– 产能一般允许一定偏差(如不低于承诺值的90%),合格率应达到98%以上。
– 不达标项要求厂家当场调试,调试后仍不达标的,记录并要求限期整改或按合同处理。
5. 样品留存:
– 试机合格的卷包样品留几个,标注日期、型号、参数,作为验收样品和后续质量对照。
– 样品静置24到48小时后复查,确认不散包、不回弹、不破膜。
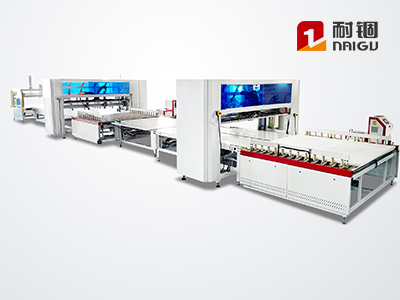
七、第五步:培训和资料交接
1. 操作培训:
– 厂家技术人员对操作员进行实操培训:开机、关机、放料、穿膜、换膜、参数设置、正常操作。
– 让自己的操作员独立操作,熟练掌握为止(一般3到5天,至少保证2到3人会操作)。
– 培训换产品调参数、常见故障处理、日常保养。
2. 维护培训:
– 培训日常保养(加油、换油、清灰、紧固、滤芯更换)。
– 培训常见故障判断和处理(压力不足、封口不良、套膜失败、卷绕偏位等)。
– 培训易损件更换方法(加热管、切刀、油封、皮带)。
– 最好安排设备维修人员参加,掌握简单维修。
3. 资料交接:
– 完整的操作手册、维护手册、电气图纸(含PLC IO图)、易损件清单、合格证、保修卡。
– 主要元器件说明书(PLC、变频器、伺服、油泵)。
– 参数表、故障代码表、推荐液压油和PE膜规格。
– 厂家联系方式、售后电话、配件订购渠道。
4. 确认售后:
– 明确质保期、质保范围、响应时间、上门服务条款。
– 确认易损件供应、价格、订货方式。
– 确认是否提供远程支持、后续升级服务。
八、验收签字和尾款
1. 验收单内容:
– 设备名称、型号、编号、合同号。
– 开箱清点结果(外观、数量、配件、文件)。
– 安装调试结果(空载、负载、性能指标)。
– 试机结果(产能、合格率、质量、稳定性)。
– 培训完成情况、资料交接情况。
– 存在的问题、处理意见、整改期限。
– 双方验收人员签字、日期。
2. 签字原则:
– 所有项目验收合格、问题都有处理方案并确认后,再签验收合格单。
– 有问题的项目,在验收单上写明,不要先签“合格”再口头约定(没有保障)。
– 分清“可以使用但需整改”和“不能使用”,不能使用的坚决不签。
– 验收过程拍照、录像,留存证据。
3. 尾款支付:
– 合同一般约定验收合格后付尾款(10%左右)。
– 验收不合格、问题未解决的,暂缓付尾款,直到整改合格。
– 这是约束厂家把设备调试到位、问题处理完的最后手段,不要轻易放弃。
九、验收常见坑
1. 设备没验收就签字,后期发现问题厂家不认。
2. 配置清单不核对,杂牌元件替换了合同约定的品牌。
3. 只用厂家的标准样品试机,没试自己的产品,实际生产不达标。
4. 不试连续运行,只看单张效果,稳定性问题没发现。
5. 培训流于形式,操作员没学会,厂家走了不会用。
6. 资料不全(没图纸、没故障代码、没易损件清单),后期维修困难。
7. 外包装破损、设备有磕碰没当场拍照,事后无法索赔。
8. 验收单写“基本合格”,没明确问题和整改期限,留下扯皮空间。
十、总结
1. 到货验收是发现问题、明确责任、保障权益的最后机会,务必认真走完五步。
2. 五步:开箱清点(外观、数量、配件、文件)→安装把关(水平、电气、液压、安全)→空载调试(动作、压力、温度、循环)→负载试机(用自己产品测产能、质量、稳定性)→培训资料交接。
3. 负载试机是关键,用自己的产品连续试机2到4小时,核对合同性能指标,合格率98%以上。
4. 培训要让自己的2到3人独立操作,资料图纸故障代码必须齐全。
5. 验收合格、问题处理完再签字,再付尾款;不达标暂缓,保留验收证据。
耐锢科技设备交付时提供完整验收流程、配置清单、安装调试和操作培训,欢迎客户全程监督验收。
欢迎联系:
联系人:黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
耐锢科技提供免费咨询、免费安装调试、免费操作和维护培训,提供完整技术资料和验收标准,支持客户全程验收把关。