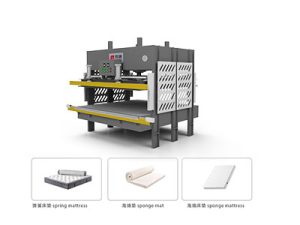
一、同样的机械结构,为什么有的设备卷包稳定、有的时好时坏?
很多床垫厂在对比压缩卷包机时,只看机架钢板厚度、油缸吨位、价格高低,却忽视了决定设备实际表现的核心——控制系统。两台机械结构相近的设备,控制系统不同,实际使用效果可能天差地别:一台压缩厚度稳定、卷径一致、操作简单、换型快速;另一台厚度忽大忽小、卷包松紧不一、依赖老师傅手感、换型要反复调试。
床垫压缩卷包是典型的多工序协同动作:进料定位、压板下压、保压排气、套膜封口、卷绕成型、出料,每个动作都有位置、速度、压力、时间的配合。控制系统就是整线的大脑。本文从硬件构成、控制逻辑、关键参数设置和常见故障四个方面,把床垫压缩卷包机的控制系统讲清楚。
二、控制系统的硬件构成
(一)控制器(PLC或运动控制器)
PLC(可编程逻辑控制器)是设备的中枢,负责接收传感器信号、按程序逻辑输出指令、协调各动作顺序。中高端压缩卷包机普遍采用品牌PLC(如西门子、三菱、欧姆龙、台达等),其优势是稳定性好、抗干扰能力强、配件通用、售后好找。简易设备可能用继电器逻辑或廉价控制器,功能和可靠性差距明显。
带伺服轴的设备(伺服压机、伺服卷绕)会使用运动控制器或PLC的运动控制模块,实现精确的位置和速度控制。
(二)人机界面(触摸屏HMI)
触摸屏是操作工与设备对话的窗口,主要功能:
1. 显示运行状态、当前参数、产量计数、故障报警
2. 设置压缩行程、压力、保压时间、卷绕圈数、卷径、封口温度等参数
3. 存储产品配方:不同厚度、材质的床垫调用不同参数,一键切换
4. 手动/自动模式切换、点动调试
5. 故障记录和报警查询,方便维修
好的HMI界面应该参数含义清晰、有中文标注、有权限分级(操作工只能调常用参数,工程师可调核心参数)。
(三)驱动与执行元件
1. 液压系统:液压泵(定量泵/变量泵/伺服泵)、电磁换向阀、溢流阀、比例阀、油缸、压力传感器、位移传感器。液压驱动压力大、成本低,适合压缩工位
2. 伺服电机:用于卷绕轴、输送、压板升降等需要精确位置和速度的场合,控制精度高、响应快、节能
3. 变频电机:用于输送带、风机等,速度可调
4. 气动元件:气缸、电磁阀、真空发生器,用于定位、推料、张袋等辅助动作
5. 加热控制:封口工位的温控表或固态继电器(SSR)+热电偶,闭环控制封口温度
(四)检测传感器
1. 行程开关/接近开关:检测气缸、油缸到位
2. 位移传感器(电子尺/磁栅尺):实时检测压板位置,实现厚度精确控制
3. 压力传感器:检测液压系统压力,间接控制压缩力
4. 光电开关:检测床垫到位、出料、膜材有无
5. 温度传感器(热电偶):封口温度反馈
6. 编码器:卷绕轴转速、圈数、位置反馈
7. 安全器件:急停按钮、安全光幕、防护门联锁
三、关键工序的控制逻辑
(一)压缩工序控制
传统简易设备:操作工按按钮,压板下行,碰到行程开关或靠时间继电器保压后回程,压缩厚度靠机械限位或时间估算,精度差、受床垫反弹力影响大。
中高端设备有两种控制方式:
1. 位置控制:位移传感器实时反馈压板位置,PLC控制液压阀或伺服泵,压板精确停在设定厚度(如压到12cm),厚度精度可达±1-2mm,不受床垫厚度、软硬度波动影响
2. 压力控制:压力传感器反馈压实力,达到设定压力后保压,适合对压力敏感的产品(如避免弹簧损伤)
3. 先进设备支持位置+压力双模式:先快速下行接近床垫,再慢速压实,到位置或压力任一条件满足即进入保压,兼顾效率和安全
保压排气阶段:压板在目标位置停留数秒到数十秒(可设),让海绵和弹簧中的空气充分排出,避免卷包后鼓胀。
(二)套膜封口控制
1. 张袋、套入动作由气缸或伺服完成,光电检测膜袋到位
2. 封口温度由温控闭环:热电偶检测发热丝/铜条温度,低于设定值通电加热、达到设定值断开,温度波动控制在±5℃以内
3. 封口时间和冷却时间分别可设:加热时间保证熔合,冷却时间让封口在压力下定型,防止封口未冷却就拉开导致虚封
4. 双道封口可分别设置参数
(三)卷绕工序控制(决定卷径和松紧一致性)
卷绕是控制难度最高的工序:
1. 卷绕轴由伺服电机驱动,编码器实时反馈转速和圈数
2. 张力控制:卷绕过程中床垫不断缠绕,卷径越来越大,若转速恒定则线速度越来越快、张力越来越大,容易卷得过紧损伤海绵或拉断膜;伺服系统通过扭矩控制或速度曲线,随卷径增大自动降速,保持张力恒定
3. 卷径控制:按设定圈数或卷绕轴位置停止,配合伺服张力,卷径一致性可控制在±1-2cm
4. 卷芯配合:卷绕轴与卷芯(纸管/PE管)的胀紧、退出动作联锁
5. 慢速起步、匀速卷绕、减速收尾,避免起步冲击和末端松卷
四、关键参数怎么设置(实操参考)
注意:以下为通用参考范围,具体参数必须以设备厂家说明书和自己产品的试机结果为准。
(一)压缩参数
1. 压缩行程/目标厚度:根据床垫原始厚度和目标压缩比设定。海绵床垫压缩率通常60%-75%(即25cm压到6-10cm),弹簧床垫压缩率一般不超过50%-60%
2. 下行速度:空程快速(提高效率),接触床垫前切换慢速(排气充分、避免冲击),一般在HMI分快下、慢下两段速度
3. 保压时间:普通海绵垫8-15秒,厚垫、弹簧垫、记忆棉垫15-30秒,以卷包后不鼓胀、回弹测试合格为准
4. 回程速度:中速,过快可能带起床垫
5. 系统压力:按厚度和硬度调整,通常10-16MPa,满足压实即可,不必长期满压运行
(二)封口参数
1. 封口温度:PE膜厚度8-12丝时,热封温度一般在140-180℃区间(具体随发热丝形式、速度、环境温度变化),以封口熔合牢固、不熔穿、无拉丝为准
2. 加热时间:0.8-2秒;冷却时间:0.5-1.5秒
3. 连续封口机设定温度和走膜速度匹配,速度越快温度越高
(三)卷绕参数
1. 卷绕圈数:按目标卷径和床垫厚度试验确定,通常6-10圈
2. 起始张力/卷绕扭矩:由小到大试验,以卷紧不松散、但海绵无明显死折、膜不被拉变形为准
3. 卷绕速度:起步慢速、稳定段中速,具体以设备能力和产品测试为准
4. 卷芯直径:记忆棉、乳胶产品建议用大卷芯(75-90mm)减小内圈弯折
(四)配方管理建议
1. 每款主力产品建立独立配方,命名清晰(如”25cm记忆棉Queen””22cm弹簧King”)
2. 换型时直接调用配方,不允许操作工随意改核心参数
3. 参数调整必须记录:调整日期、调整人、调整原因、验证结果
4. 新品量产前用配方做小批量验证,确认压缩、封口、卷径、回弹全部合格后固化
五、控制系统常见故障与排查
1. 压缩厚度不稳定:检查位移传感器是否松动/脏污、液压油是否不足或油温过高、比例阀/伺服泵是否卡滞、床垫是否偏位
2. 压力上不去:油泵磨损、溢流阀压力漂移、内泄、滤芯堵塞、油位低
3. 卷径忽大忽小:卷绕张力参数不当、编码器松动或干扰、膜片打滑、床垫厚度偏差大
4. 封口虚封/熔穿:温度漂移、热电偶接触不良、加热条老化、加热/冷却时间不当、膜材批次变化
5. 动作顺序错乱:接近开关松动进灰、PLC程序受干扰、接线端子松动
6. 触摸屏报警停机:按报警代码查说明书,常见为安全门未关、急停拍下、气压不足、电机过载
7. 参数丢失:检查PLC电池、做好参数备份(导出或拍照存档)
8. 预防措施:电气柜定期清灰、检查接线端子、液压油定期更换、传感器保持清洁、设备可靠接地防干扰
六、耐锢科技控制系统特点
耐锢科技压缩卷包设备在控制系统上的配置:
1. 品牌PLC+触摸屏控制,运行稳定、中文界面、操作简单
2. 压缩工位位置/压力可控,厚度精度高,保压时间可调
3. 卷绕伺服驱动、张力控制,卷径一致性好
4. 封口温度闭环控制,双道封口参数独立可调
5. 产品配方存储,多规格一键切换
6. 完善的故障报警、安全联锁和产量统计
7. 出厂前用客户产品试机,参数随设备交付,操作工培训到位
8. 提供参数备份、远程指导和快速售后
控制系统决定设备的下限和上限。买设备时,一定要问清控制器品牌、控制方式(位置还是时间)、能否存储配方、卷绕是否伺服张力控制,并实地用自己的产品连续试机看稳定性。
联系方式:
黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
欢迎带产品来厂免费试机,现场验证压缩厚度与卷径稳定性!