
一、引言:为什么要了解床垫压缩卷包机的核心技术
床垫压缩卷包机是电商床垫包装的核心设备,它将体积庞大的床垫压缩至原体积的30-40%,再卷包成圆柱状,使物流成本降低40-60%。一台优质的压缩卷包机,压缩比例可达65-70%,封口合格率99.5%以上,卷包直径误差小于5mm;而低端设备压缩比例仅50%左右,封口合格率不足90%,卷包直径误差超过20mm。
这种巨大差异的根源,在于设备三大核心技术模块的设计与制造水平:液压压缩系统、热封封口系统、卷包成型系统。本文将深度拆解这三大核心模块的技术原理、关键参数、常见问题和选型要点,帮助床垫企业在选购设备时做出明智决策。
二、核心技术一:液压压缩系统——床垫压缩的动力核心
(一)液压系统的工作原理
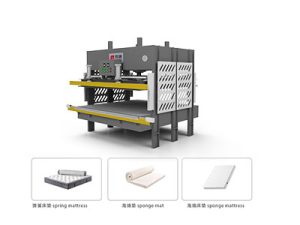
液压压缩系统是床垫压缩卷包机的动力核心,它通过液压泵将电能转化为液压能,驱动液压缸推动压板对床垫进行压缩。完整的液压系统由五个部分组成:
1. 动力元件:液压泵,将机械能转化为液压能,为系统提供压力油流。常用齿轮泵和柱塞泵,齿轮泵结构简单成本低,柱塞泵压力高效率好。
2. 执行元件:液压缸,将液压能转化为机械能,推动压板做直线运动。压缩缸通常采用双杆活塞缸,保证运行平稳。
3. 控制元件:各类液压阀,包括压力控制阀(溢流阀、减压阀)、方向控制阀(电磁换向阀)、流量控制阀(节流阀、调速阀),控制系统的压力、方向和速度。
4. 辅助元件:油箱、过滤器、冷却器、蓄能器、油管、接头等,保证系统正常运行。
5. 工作介质:液压油,传递能量的介质,同时起到润滑、冷却、防锈作用。
压缩工作循环:液压泵启动→电磁换向阀得电→压力油进入液压缸上腔→压板下行压缩床垫→达到设定压力后保压→换向阀切换→压板上行复位→完成一个压缩循环。
(二)关键技术参数解析
1. 最大压缩力:决定设备能压缩多硬多厚的床垫。普通独立袋弹簧床垫需要5-8吨压缩力,乳胶床垫需要8-12吨,厚型记忆棉床垫需要10-15吨。建议选择最大压缩力15吨以上的设备,适应全品类床垫。
2. 压缩行程:压板从初始位置到最低位置的距离,决定能压缩多厚的床垫。建议选择行程400mm以上的设备,可压缩厚度35cm以内的床垫。
3. 压缩速度:压板下行速度,影响生产效率。快速下行速度50-80mm/s,工进压缩速度5-15mm/s。工进速度过快会导致床垫内部空气来不及排出,压缩不充分;过慢则影响效率。
4. 系统压力:液压系统的工作压力,通常为16-25MPa。压力越高,相同缸径下输出力越大,但对密封和管路要求也越高。
5. 保压时间:达到设定压力后保持压力的时间,确保床垫充分压缩。通常设置5-15秒,厚床垫和高密度床垫需要更长保压时间。
(三)常见技术问题与解决方案
1. 压缩力不足:表现为床垫压不扁、压缩比例低。原因可能是液压泵磨损、溢流阀调压过低、液压缸内泄。解决方案:检查泵压、调整溢流阀、更换液压缸密封件。
2. 压缩速度慢:表现为压板下行缓慢、生产效率低。原因可能是液压油粘度太高、过滤器堵塞、泵排量不足。解决方案:更换合适粘度液压油、清洗或更换过滤器、检查液压泵。
3. 系统发热严重:表现为连续工作后液压油温度超过60℃,密封件老化加速。原因可能是溢流阀长期溢流、冷却器效果差、油箱容积过小。解决方案:检查溢流阀设定、清洗冷却器、增大油箱或加装风冷机。
4. 运行抖动异响:表现为压板下行时抖动、有异响。原因可能是系统进气、液压缸不同步、导轨润滑不良。解决方案:排气、调整同步阀、润滑导轨。
5. 漏油:表现为管路接头或液压缸处渗油漏油。原因可能是密封件老化、接头松动、油温过高。解决方案:更换密封件、紧固接头、控制油温。
(四)液压系统选型要点
1. 品牌液压件:优先选择华德、榆次、力士乐、派克等知名品牌液压件,质量稳定,配件易采购。
2. 双缸同步:大台面压缩建议采用双液压缸同步压缩,避免单面受力导致压板倾斜。
3. 风冷配置:南方高温地区或24小时连续生产的企业,务必选择带风冷冷却器的配置。
4. 压力可调:压缩压力应可根据不同床垫材质调节,避免压坏软床垫或压不硬硬床垫。
5. 紧急停止:配备急停按钮和安全光栅,确保操作人员安全。
 三、核心技术二:热封封口系统——包装质量的关键保障
(一)热封技术的工作原理
热封封口系统负责将包裹床垫的PE膜两端封口,是保证包装密封性和美观度的关键环节。热封的原理是利用加热使PE膜接触面熔化,再施加压力使两层膜融合在一起,冷却后形成牢固的封口。
热封过程分为三个阶段:
1. 加热阶段:加热条通电升温,热量通过聚四氟乙烯涂层传导至PE膜表面,使PE膜温度升高至熔点(PE膜熔点约110-130℃)。
2. 加压融合阶段:封口气缸推动加热条压紧PE膜,两层熔化的PE膜在压力作用下相互渗透融合。
3. 冷却定型阶段:加热条断电或离开,封口在压力保持下冷却定型,形成牢固的封口。
(二)关键技术参数解析
1. 封口温度:加热条的工作温度,是热封最关键的参数。8丝PE膜适宜温度130-150℃,10丝PE膜150-170℃,12丝PE膜170-190℃。温度过低封口不牢,过高会烫穿膜材。
2. 封口时间:加热条通电加热的时间,通常1-3秒。时间与温度需要配合:高温短时间或低温长时间,都能达到良好封口效果。
3. 封口压力:封口气缸施加的压力,通常0.3-0.6MPa。压力不足封口不牢,压力过大会导致封口处膜材变薄易破。
4. 冷却时间:加热停止后保持压力冷却的时间,通常1-2秒。冷却时间不足会导致封口变形、强度不够。
5. 封口宽度:加热条的宽度,通常8-15mm。宽封口强度高但耗材多,窄封口美观但强度稍低。建议选择10-12mm封口宽度。
6. 加热条材质:通常采用铜或铝合金,表面喷涂聚四氟乙烯防粘涂层。铜加热条导热快但易氧化,铝合金加热条轻便耐用但导热稍慢。
(三)常见技术问题与解决方案
1. 封口不牢:表现为运输过程中封口开裂。原因可能是温度过低、时间过短、压力不足、PE膜材质问题。解决方案:逐步提高温度或延长时间、检查气缸压力、更换优质PE膜。
2. 封口烫穿:表现为封口处膜材被烫破、有焦痕。原因可能是温度过高、时间过长、压力过大、加热条表面有异物。解决方案:降低温度或缩短时间、检查压力、清洁加热条表面。
3. 封口歪斜:表现为封口线不直、两端宽窄不一。原因可能是加热条变形、封口气缸不同步、PE膜未放正。解决方案:更换或校直加热条、调整气缸同步、规范放膜操作。
4. 封口起皱:表现为封口处膜材有褶皱、不平整。原因可能是PE膜张力不均、压缩后床垫回弹、封口时机不对。解决方案:调整膜张力、增加保压时间、在床垫完全压缩后再封口。
5. 加热条寿命短:表现为频繁更换加热条。原因可能是温度过高、冷却不足、加热条质量差。解决方案:优化温度参数、加强冷却、更换优质加热条。
(四)热封系统选型要点
1. 温度可控:封口温度应数字显示、精确可调,控温精度±5℃以内。
2. 时间可调:加热时间和冷却时间分别可调,适应不同厚度PE膜。
3. 双加热条:上下双面加热比单面加热封口更均匀、效率更高。
4. 防粘涂层:加热条表面必须有聚四氟乙烯防粘涂层,避免PE膜粘连。
5. 快速更换:加热条应设计为快换结构,方便日常更换维护。
 四、核心技术三:卷包成型系统——产品形态的最终塑造
(一)卷包技术的工作原理
卷包成型系统将已压缩封口的床垫卷绕成圆柱状,便于装箱和运输。卷包的原理是通过卷辊旋转,将扁平的压缩床垫逐步卷绕成卷,同时保持适当的张力,使卷包紧实规整。
卷包工作过程:
1. 进料:压缩封口后的床垫由输送带送入卷包工位。
2. 夹持:卷包机的夹持机构夹住床垫前端,固定在卷辊上。
3. 卷绕:卷辊旋转,将床垫逐步卷绕成圆柱状。卷绕过程中保持适当张力,使卷包紧实。
4. 贴标/套袋:卷绕完成后,可选择贴标签或套入外包装袋。
5. 出料:卷包完成的床垫由出料机构送出,进入装箱工位。
(二)关键技术参数解析
1. 卷包直径:卷包后圆柱的直径,是卷包质量的核心指标。直径越小,装箱体积越小,物流成本越低。但直径过小会导致床垫长期受压影响回弹。1.8米×2米床垫理想卷包直径为30-40cm。
2. 卷包张力:卷绕过程中施加的张力,决定卷包的紧实度。张力过大可能损伤床垫内部弹簧或海绵,张力过小则卷包松散体积大。
3. 卷包速度:卷绕的转速,通常10-20转/分钟。速度过快会导致张力不均、卷包歪斜,过慢则影响效率。
4. 最大卷包长度:能卷包的床垫最大长度,决定设备适应的床垫规格。建议选择可卷包2.2米以内床垫的设备。
5. 卷包整齐度:卷包后两端面的平整度和层与层之间的对齐度。整齐度高的卷包装箱方便、外观美观。
(三)常见技术问题与解决方案
1. 卷包松散:表现为卷包不紧实、直径偏大。原因可能是张力不足、卷绕速度过快、床垫回弹大。解决方案:增加卷包张力、降低卷绕速度、延长压缩保压时间。
2. 卷包歪斜:表现为卷包后两端不齐、呈锥形。原因可能是进料时床垫未放正、卷辊两端转速不同步、床垫本身厚度不均。解决方案:规范进料对位、调整卷辊同步、检查床垫质量。
3. 床垫损伤:表现为卷包后床垫表面有压痕、内部弹簧变形。原因可能是张力过大、卷包直径过小、床垫材质不适合卷包。解决方案:降低张力、增大卷包直径、确认床垫是否适合卷包。
4. 卷包跑偏:表现为卷绕过程中床垫向一侧偏移。原因可能是输送带跑偏、卷辊不水平、床垫重心偏移。解决方案:调整输送带、校平卷辊、检查床垫放置。
5. 出料卡滞:表现为卷包完成后无法正常出料。原因可能是出料机构故障、卷包直径过大卡料、传感器失灵。解决方案:检查出料机构、确认卷包直径、检修传感器。
(四)卷包系统选型要点
1. 张力可调:卷包张力应可根据不同床垫材质调节,软床垫用小张力,硬床垫用大张力。
2. 直径可控:卷包直径应可设定,适应不同规格和材质床垫的最佳卷包直径。
3. 变频调速:卷包速度采用变频调速,可根据生产需要灵活调整。
4. 安全防护:卷包机构应有安全防护栏和急停装置,防止卷入手部或衣物。
5. 自动出料:配备自动出料机构,减少人工操作,提高生产效率。
五、三大系统协同:整机技术水平的综合体现
一台优质的床垫压缩卷包机,不仅三大核心系统各自性能优异,更需要三者协同配合,形成流畅高效的包装流程。
(一)协同工作流程
1. 上料:人工或自动将床垫放在压缩工位,套好PE膜。
2. 压缩:液压系统启动,压板下行压缩床垫至设定比例,保压5-15秒。
3. 封口:压缩保持状态下,热封系统启动,将PE膜两端封口。
4. 卷包:封口完成后,床垫送入卷包工位,卷包系统将床垫卷绕成型。
5. 出料:卷包完成的床垫自动送出,人工或自动装箱。
整个流程耗时约30-60秒/张,每小时可包装60-120张床垫。
(二)协同关键技术
1. 电气控制系统:PLC(可编程逻辑控制器)是整机的大脑,协调三大系统的动作时序。优质设备采用西门子、三菱等品牌PLC,运行稳定,程序可定制。
2. 传感器技术:压力传感器监测压缩力,温度传感器监测封口温度,光电传感器检测床垫位置,确保各动作精准触发。
3. 人机界面:触摸屏操作界面,可设置和显示各项参数,查看生产计数和故障报警,操作直观便捷。
4. 安全联锁:各工位之间设置安全联锁,一个动作未完成不会触发下一个动作,避免误操作导致设备损坏或安全事故。
 六、耐锢科技:核心技术自主研发的设备制造商
耐锢科技深耕床垫包装设备行业多年,在三大核心技术领域均有自主研发和技术积累:
1. 液压系统:采用品牌液压件,双缸同步设计,标配风冷冷却器,压缩力15吨可调,适应全品类床垫。NG-01M床垫压缩机压缩比例可达65-70%,运行稳定,故障率低。
2. 热封系统:双加热条设计,数字温控精度±3℃,加热时间和冷却时间分别可调,封口合格率99.5%以上。加热条快换结构,更换仅需5分钟。
3. 卷包系统:变频调速,张力和卷包直径可设定,卷包整齐度高,1.8米床垫卷包直径控制在30-38cm。配备安全防护和自动出料。
4. 整机控制:采用品牌PLC和触摸屏,参数设置直观,故障自诊断,操作维护简单。
七、结语:技术决定品质,选型决定效益
床垫压缩卷包机的三大核心技术——液压压缩、热封封口、卷包成型,共同决定了设备的包装质量、生产效率和使用寿命。选购设备时,不能只看价格,更要深入了解三大核心系统的技术配置和性能参数。
一台优质的压缩卷包机,虽然初期投资高20-30%,但压缩比例更高(物流成本更低)、封口合格率更高(售后损失更少)、运行更稳定(停机损失更小),综合使用成本远低于低端设备。投资回报期通常仅需1-2年。
如需了解更多床垫压缩卷包机核心技术细节,或需要针对您的产品定制包装方案,欢迎联系耐锢科技,我们将为您提供免费咨询、免费方案设计、免费试机服务。
联系方式:
黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
欢迎莅临工厂参观考察,实地体验核心技术带来的卓越包装效果!