一、封口是卷包床垫质量的最后一道闸门
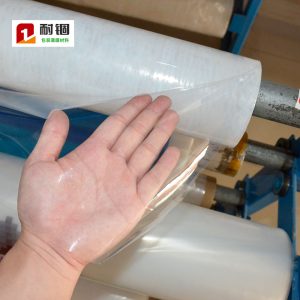
床垫经过压缩、卷绕、套袋之后,最后一道关键工序是热封。热封看起来只是把PE膜的开口压合几秒钟,但它直接决定了卷包床垫在几个月的仓储、海运、派送过程中会不会漏气、鼓包、松卷。很多工厂在设备验收时只关注压缩比和卷径,却忽略了封口质量,结果货到海外仓,消费者收到的是膨胀松脱、膜袋开裂的产品,退货率和差评率大幅上升。热封不是凭师傅手感调出来的,而是温度、压力、时间三个参数共同作用的结果。
二、热封的基本原理:温度、压力、时间三要素
PE膜的热封原理是把两层膜加热到熔融状态,再施加压力使分子链互相渗透、冷却后形成一体。第一是温度,必须达到膜材的热封起始温度但低于熔融破裂温度,PE膜的热封窗口一般在110℃到170℃之间。第二是压力,常见气缸压合压力在0.3到0.6MPa,压力过低两层膜贴合不紧、传热不均,压力过高则会把膜挤薄甚至压穿。第三是时间,即热封刀压合停留的时间,通常在1.0到3.0秒,时间过短热量来不及传导,过长则影响节拍并容易烫坏膜材。三个参数互相耦合,温度偏高时可以适当缩短时间,温度偏低时则要延长保压。
三、常见封口缺陷与参数对应关系
虚封(封口一撕就开、局部没有粘合)最常见,原因是温度偏低、压力不足或热封刀表面有膜渣、胶布残留。漏封(封口有针孔或断续未封)多由热封刀不平整、膜面有褶皱、封口处夹有床垫面料碎屑引起。熔断(封口处膜被烫断、边缘发脆)是温度过高或时间过长,膜材被烫穿。皱封是压合时膜没有拉紧、两层错位,需要调整夹膜导向和压合速度。拉丝(封口边缘有丝状余料)则是热封刀温度过高、切刀与封刀配合不当。把缺陷现象和参数一一对应,才能快速排查而不是反复试错。
四、不同PE膜厚的温度参数参考
以常见的单层PE膜为例,8丝膜热封温度建议120到140℃、时间1.0到1.5秒;10丝膜建议135到155℃、时间1.5到2.0秒;12丝膜建议150到165℃、时间2.0到2.5秒;如果是PE与尼龙共挤的高阻隔复合膜,温度要再提高10到15℃,且压力要均匀。冬季车间温度低于10℃时,热封刀热量散失快,温度设定应比夏季高5到10℃。需要强调的是,以上只是参考区间,实际参数必须结合本厂膜材批次、设备热封刀材质和车间环境,通过打样测试确定,并用首件确认的方式固化下来。
五、环境温度、膜材批次与设备状态的影响
同一张参数表,换一批膜、换一个季节就可能封不住,这是很多工厂踩过的坑。不同厂家、不同批次PE膜的原料配比、爽滑剂含量、厚度公差都有差异,热封起始温度会上下浮动。热封刀表面的特氟龙涂层一旦破损、粘胶,会造成局部传热不均,需要定期更换;热电偶松动会导致显示温度与实际温度相差十几度,必须每月用测温仪校准。膜材存放时间过长、表面析出粉霜,也会显著影响封口强度。
六、封口质量的日常检验方法
建议把封口检验纳入班组日常动作:每班次开机首件做三次封口,冷却后用手沿封口方向均匀撕拉,合格的封口应是膜材被拉伸变形而不是封口线直接裂开;有条件的工厂可以用封口拉力计测剥离力,10丝PE膜封口剥离力一般不低于8到12N/15mm。每生产2小时抽检一次,换膜卷、换规格、调参数后必须重新做首件。把温度、压力、时间、膜厚、批次记录在设备点检表上,出现客诉时可以快速追溯。
七、耐锢科技的热封系统与参数固化
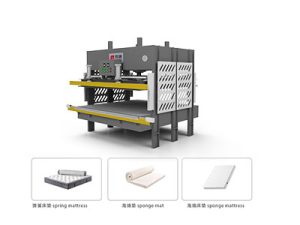
耐锢科技的床垫压缩卷包设备采用恒温热封刀加独立温控模块,温度控制精度在±3℃以内,压合压力和时间全部在触摸屏上数字设定并可保存为配方,不同床垫规格、不同膜厚一键调用,避免工人凭手感乱调。设备出厂前针对客户常用膜材完成封口打样和参数固化,交付时提供完整的参数表和点检表模板,并在培训中让操作工亲手完成虚封、熔断的对比试样,真正理解参数与缺陷的关系。
关于床垫压缩卷包设备的选型、方案与报价,欢迎联系耐锢科技:
联系人:黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
耐锢科技提供免费咨询、免费方案设计、免费试机服务,欢迎寄样试机,亲眼验证压缩、卷包与封口效果。