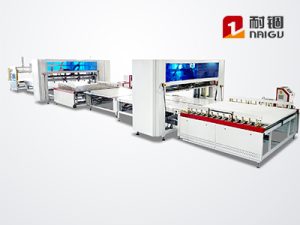
一、整线效率,往往卡在输送系统上
很多床垫工厂在规划压缩卷包整线时,注意力都放在压缩机、卷包机这些”主机”上,认为输送线只是把床垫从A搬到B的附属设备。但实际投产之后,整线的节拍、稳定性、用工人数,很大程度上取决于输送系统:床垫能不能自动进出压缩机、压缩后能不能准确送入套膜和卷包工位、不同设备之间速度是否匹配、转向和暂存是否顺畅。
输送系统设计不好,主机再快也发挥不出来,甚至需要大量人工搬运、推垫、对位,自动化整线变成”半自动”。本文从工程角度讲解床垫压缩卷包生产线输送系统的类型、选型、节拍匹配和布局设计。
二、床垫生产线输送系统的作用与组成
一条完整的压缩卷包包装线,输送系统通常包括:
1. 上料段:成品床垫从生产/检验区进入包装线
2. 压缩进料段:床垫准确送入压缩机工作台
3. 压缩出料段:压缩后的床垫(薄而软)输送到套膜/封口
4. 套膜封口段:膜袋与床垫同步输送
5. 卷包进料段:压缩床垫准确送入卷包机
6. 卷包出料段:卷好的床垫输出、装箱
7. 转向、暂存、顶升、对中、码垛等辅助机构
8. 整线联动控制:各段速度、节拍、光电信号联动
三、三种主要输送方式的原理与选型
(一)皮带输送机(皮带线/网带线)
1. 结构:电机驱动主动辊,带动PVC/PU皮带或模块网带运行
2. 优点:输送面平整连续、床垫受力均匀、不会卡料、噪音低、可做水平和爬坡、表面摩擦大可稳定输送软质压缩床垫
3. 缺点:承载相对有限、皮带长期使用可能跑偏需调节、压缩工位内的皮带要耐压缩
4. 适用:床垫上料、压缩前后输送、套膜段、卷包出料,是床垫包装线最常用的输送方式
5. 床垫压缩工位常用同步升降的皮带或特氟龙/耐磨皮带,压板下压时皮带随工作台承托床垫
(二)滚筒输送机(辊筒线)
1. 结构:一系列动力滚筒(链轮/同步带/多楔带驱动)或无动力滚筒组成
2. 优点:承载大、结构坚固、适合较重床垫和托盘、可做顶升移栽、积放、与其他设备衔接
3. 缺点:输送面有间隙,软而薄的压缩床垫可能下陷、卡入辊间,不适合直接输送压缩后的薄软床垫;噪音相对大
4. 适用:未压缩床垫的重型输送、托盘输送、码垛段、仓储衔接;压缩后的床垫段不宜直接用稀疏滚筒
5. 选型要点:滚筒间距要保证床垫(尤其压缩后)不下陷,必要时加密滚筒或改用皮带
(三)链条输送机(链板/链条线)
1. 结构:链条带动链板或工装板运行,承载能力强
2. 优点:承载大、可承受冲击和高温、适合重载和特殊工况、定位准确
3. 缺点:结构重、噪音大、成本高、输送面有接缝
4. 适用:重型床垫、特殊工艺段、需要精确定位和顶升的场合
5. 床垫包装线中链条输送相对少用,多用于特定重载或与喷胶、热压等工艺衔接段
(四)选型建议
1. 未压缩床垫(重、厚、挺括):皮带、滚筒、链板均可,按承载和布局选
2. 压缩后床垫(薄、软、滑、易褶皱):优先连续皮带/网带,保证平整承托,避免滚筒间隙
3. 套膜段:需要膜袋与床垫同步,常用夹持式皮带或同步输送
4. 卷包段:进料要精准、平稳,皮带+对中机构
5. 转弯/转向:90度转向用转角机、顶升移栽或转弯皮带,避免人工拖拽
6. 材质:包装段皮带要耐磨、耐切割、易清洁,避免粘膜
四、节拍匹配:整线设计的核心
(一)瓶颈工位决定整线节拍
整线节拍由最慢的瓶颈工位决定。压缩卷包线中,压缩(含保压)和卷包通常是耗时最长的工位:
1. 平板压缩:下压+保压+回升,约40-60秒/张
2. 卷包:约20-40秒/张
3. 套膜、封口、输送:单张时间较短
4. 若压缩工位60秒一张,整线节拍就是60秒左右,其他工位再快也没用
(二)解决瓶颈的方法
1. 双工位/多工位压缩:一个工位压缩时另一个工位上下料,交替工作,把节拍压缩到接近单工位的一半
2. 压缩与卷包之间设暂存段(积放输送):压缩后的床垫可暂存,平滑工位间速度差
3. 平衡各段速度:输送速度按主机节拍设计,进料段提前备料,出料段及时清空
4. 自动上料、对中、套膜减少辅助时间
5. 整线PLC联动:光电检测床垫位置,各段自动启停,避免堆积和等待
(三)速度匹配要点
1. 各段输送速度要衔接,后段略快于前段或用积放,防止床垫堆叠
2. 压缩床垫在皮带上要防止打滑和褶皱,速度不宜过快
3. 套膜段膜袋与床垫速度必须同步,否则膜袋错位、拉扯
4. 卷包进料要与卷包机卷绕速度匹配,精准停位
5. 急停时整线按逻辑顺序停止,避免床垫堆积
五、布局设计要点
(一)直线型布局
1. 上料、压缩、套膜、封口、卷包、出料沿直线排列
2. 优点:流程清晰、输送简单、便于连线和维护
3. 缺点:占地长,需要足够车间长度
4. 适合:车间规整、产能大的工厂
(二)L型、U型布局
1. 利用转角机、转弯皮带改变方向
2. 优点:适应车间形状、节省长度、U型便于人员集中看管和上下料
3. 缺点:转向机构增加,软床垫转向要防止褶皱、偏移
4. 适合:车间长度有限、希望一人多机看管
(三)布局设计的具体要点
1. 床垫流向与车间门、成品仓、装柜区衔接,减少二次搬运
2. 上料区预留床垫暂存位,出料区预留卷包成品和装箱空间
3. 设备两侧预留操作、维护、换膜、检修通道(建议800mm以上)
4. 压缩、卷包工位考虑设备高度、上方吊装和液压站空间
5. 膜材上料位置方便,膜卷更换不影响主通道
6. 考虑多规格床垫的对中、导向机构,换型简单
7. 电气柜、气路、线路走向规划整齐,安全防护(护罩、急停、光幕)到位
8. 预留扩展接口:未来增加贴标、码垛、装箱、缠绕工位时输送线可延伸
9. 地面承重、水平度满足设备要求
六、对中、定位与辅助机构
1. 自动对中:床垫上料后通过两侧夹板/导向轮自动居中,保证压缩、卷包位置一致
2. 阻挡定位:气缸阻挡器让床垫在指定位置停稳再进入下一工位
3. 顶升移栽:在滚筒线上实现90度分流、合流
4. 暂存积放:床垫到位后自动停止,工位空闲再释放,削峰填谷
5. 计数与分流:按订单分流到不同装箱位
6. 爬坡/升降:衔接不同高度设备
7. 翻转变向:特殊工艺需要床垫翻面或转向
8. 这些机构的自动化程度决定了整线用工人数,规划时要明确哪些环节还要人工
七、整线控制与联动
1. 整线PLC集中控制+触摸屏,各工位状态、节拍、产量可视化
2. 光电传感器检测床垫位置、工位占用、堵料
3. 各段输送与主机联锁:主机未就绪不进料,出料堵塞自动停进料
4. 配方管理:不同规格床垫对应压缩厚度、卷径、输送速度参数,一键切换
5. 故障报警:卡料、跑偏、过载、缺膜等报警并显示位置
6. 安全联锁:打开护罩、触发光幕时相关区域停机
7. 产量统计、数据采集,为排产和改善提供依据
八、耐锢科技整线输送与布局服务
耐锢科技提供床垫压缩卷包整线及输送系统的设计制造:
1. 完整产品线:皮带、滚筒、链板输送及转角、对中、顶升、暂存、码垛机构
2. 整线交钥匙:从上料、压缩、套膜、封口、卷包到出料、装箱的一体化布局
3. 节拍设计:按产能目标配置单/双工位压缩、暂存段,整线节拍匹配
4. 定制布局:按车间尺寸做直线、L型、U型布局,提供布局图和动线规划
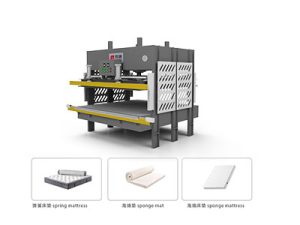
5. 柔性兼容:多规格对中、配方换型,适应弹簧、海绵、记忆棉多产品
6. 联动控制:PLC整线控制、光电联锁、故障报警、产量统计
7. 安全规范:护罩、急停、光幕齐全,预留扩展接口
8. 现场服务:安装调试、操作培训、售后维护
输送系统是整线的”血管”,规划阶段多花时间把节拍、布局、联动想清楚,投产后才能真正实现省人、顺畅、稳定。
联系方式:
黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
欢迎提供车间尺寸和产能目标,获取免费整线布局方案!