一、订单越来越碎、规格越来越多,换型正在吃掉车间产能
过去床垫工厂一个规格做一周,现在电商定制化、小批量、多SKU成为常态,同一条压缩卷包线上常常要在1.5米、1.8米、2米宽度,20厘米、25厘米、30厘米厚度,记忆棉、乳胶、弹簧不同材质之间频繁切换。很多工厂发现,设备明明买得不小,产能却上不去,问题恰恰出在换型上:每换一个规格,调台面、调压缩行程、调卷绕参数、换膜宽、试封、首件确认,一次就是40分钟到1个半小时,一天换型五六次,有效生产时间被吃掉三分之一,还容易在换型后出现参数没调对导致的批量不良。
二、换型时间到底花在哪:把隐性动作拆开看
一次完整换型包括四类动作:一是机械调整,压缩台面挡板、导向宽度、卷绕轴直径、输送护栏的位置;二是参数调整,压缩行程、保压时间、卷绕张力、热封温度时间;三是物料更换,不同宽度的PE膜卷、卷芯、标签;四是确认动作,首件试封、尺寸测量、卷径检查、封口拉力测试。其中机械调整和找料、试错占了大头。很多工厂没有标准换型流程,全靠老师傅凭经验,换型时间从20分钟到2小时波动,且换完后参数没有记录,下次同一规格还要重新摸索。
三、SMED快速换模思路在床垫卷包线上的应用
工业上成熟的SMED(单分钟快速换模)方法完全可以移植到床垫卷包线。核心是把内部作业(必须停机才能做的调整)转化为外部作业(设备还在生产时就可以提前准备的动作),再把剩余内部作业标准化。比如:膜卷、卷芯、标签按下一订单提前备到设备旁的物料车;不同规格的导向挡板、护栏做刻度定位和快锁结构,不用每次拿尺量;压缩行程、卷绕张力、热封参数在触摸屏上按规格保存为配方,换型时一键调用而不是手动逐项试。推行SMED后,多数工厂的换型时间可以从40到60分钟压缩到10到15分钟。
四、设备柔性化设计:从源头减少换型调整量
选型时就要把柔性化作为硬指标。第一,压缩台面宽度和导向要支持快速调节,最好带伺服定位和数字显示,而不是手动拧螺栓。第二,卷绕机构要兼容不同卷芯直径和卷径目标,伺服卷绕比气动卷绕在多规格切换时一致性更好。第三,热封刀宽度要覆盖最大膜宽,换膜宽时不需要调整封刀位置。第四,控制系统支持配方管理,每个SKU对应一组压缩、卷绕、封口参数,有权限管理和调用记录,避免工人随意改动。第五,输送线高度、护栏宽度要带刻度和快锁,10分钟内完成物理调整。
五、订单排产优化:用计划手段减少换型次数
换型次数不仅是设备问题,更是排产问题。把相同膜宽、相近厚度、相同材质的订单集中排产,按规格从大到小或从小到大顺序生产,可以显著减少换型次数和调整量。例如把所有1.8米宽的订单集中在一个班次,膜宽只换一次;把同材质的记忆棉订单连续排,避免热封参数反复调整。建议工厂用订单甘特图做周排产,把换型次数作为排产优化指标,配合提前备货的通用款订单填充切换间隙,目标是把每天换型次数从五六次压到两三次。
六、人员与标准:把换型变成可复制的标准动作
为每个规格建立换型作业指导书,明确机械调整点位、配方编号、膜材规格、首件检验标准和合格判定,换型由机长和副手双人确认,首件合格签字后才批量生产。设备上保留换型点检表,记录换型时间、参数、确认人,每周复盘换型时间最长的环节并改善。对操作工进行多规格换型培训和实操考核,让换型不再依赖某一个老师傅。
七、改造案例:华南某床垫工厂的换型提效
华南某床垫工厂有30多个SKU,改造前平均每天换型6次、单次55分钟,换型占用近5.5小时;通过更换带伺服导向和配方管理的柔性卷包线、推行SMED外部备料、订单按膜宽集中排产三项措施,单次换型稳定在12分钟以内,每天换型次数降到3次,换型占用时间从5.5小时降到36分钟,等于每天多出近5小时有效产能,月产量提升约18%,换型相关的封口不良下降了六成。
八、耐锢科技的柔性化方案
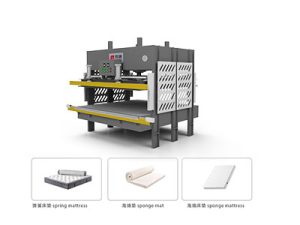
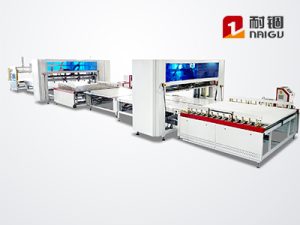
耐锢科技的压缩卷包设备支持伺服定位、配方管理、快锁导向和多规格兼容,并可协助客户做SMED换型流程梳理、换型作业指导书编制和人员培训,让多规格小批量订单也能高效率生产。
关于床垫压缩卷包设备的选型、方案与报价,欢迎联系耐锢科技:
联系人:黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
耐锢科技提供免费咨询、免费方案设计、免费试机服务,欢迎寄样试机,亲眼验证压缩、卷包与封口效果。