
对于出口床垫企业来说,包装环节不仅影响产品防护质量,更直接关系到海运成本、仓储效率和客户满意度。随着国际海运费用持续上涨和劳动力成本不断攀升,传统的人工包装方式已经难以满足出口企业的发展需求。本文将通过一个真实的出口床垫企业包装线升级案例,详细展示从人工包装到全自动压缩卷包包装线的升级过程、投资成本、收益分析和实施经验,为广大出口床垫企业提供参考和借鉴。
一、企业背景与升级前状况
1. 企业基本情况
该企业是一家位于广东省佛山市的中型床垫生产企业,成立于2010年,主要生产弹簧床垫、记忆棉床垫、乳胶床垫等产品,年产能约15万张,其中出口占比约70%,主要出口市场为美国、欧洲、澳大利亚和中东地区。企业拥有员工约200人,其中包装车间员工约30人,分为3个班组,实行两班倒生产。
2. 升级前包装方式
升级前,该企业采用传统的人工包装方式,主要流程如下:
(1)床垫从生产线下线后,由2名工人将床垫抬到包装台上。
(2)2名工人手动将PE膜套在床垫上,调整位置,确保PE膜平整无褶皱。
(3)1名工人使用手持式热封机对PE膜两端进行封口,每个封口需要约10-15秒。
(4)2名工人将封好口的床垫抬到压缩台上,使用手动压缩机进行压缩,压缩时间约30-40秒。
(5)2名工人将压缩后的床垫手动卷绕成卷,然后用胶带固定,卷绕时间约20-30秒。
(6)1名工人在卷包好的床垫上贴标签、扫码,然后放入待发货区。
整个包装流程需要8名工人协同作业,单张床垫包装时间约3-5分钟,每小时产能约12-15张,每天两班产能约200-240张。
3. 升级前存在的问题
(1)人工成本高:包装车间30名工人,人均月薪约5000元,年人工成本约180万元。
(2)产能不足:每天产能仅200-240张,旺季时经常需要加班加点,仍然无法满足订单需求,导致交货延迟。
(3)包装质量不稳定:人工包装的PE膜平整度、封口质量、卷包紧密度等因人而异,经常出现PE膜褶皱、封口不牢、卷包松散等问题,客户投诉率约3-5%。
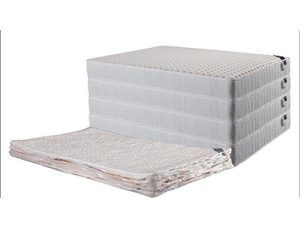
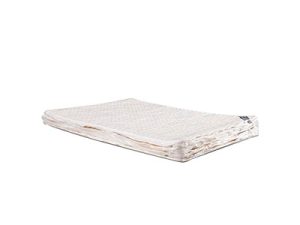
(4)海运成本高:人工压缩卷包的压缩比约为3:1,卷包直径约35-40cm,一个40尺集装箱只能装约180-200张床垫,单张海运成本约120-150元。
(5)劳动强度大:包装工人需要频繁抬举床垫(每张床垫重约30-50kg),劳动强度大,工人流失率高,每年需要招聘和培训新工人,增加了管理成本。
(6)安全隐患多:人工抬举床垫容易发生扭伤、砸伤等工伤事故,手持式热封机温度高,容易烫伤工人,每年都有几起工伤事故发生。
二、升级需求与方案设计
1. 升级目标
针对上述问题,企业管理层决定对包装线进行升级改造,主要目标如下:
(1)提高产能:将每小时产能从12-15张提升到40-50张,每天产能提升到600-800张。
(2)降低人工成本:将包装车间工人从30人减少到10人以内,年人工成本降低100万元以上。
(3)提高包装质量:将客户投诉率从3-5%降低到1%以下,包装质量稳定性显著提升。
(4)降低海运成本:将压缩比从3:1提升到5:1以上,卷包直径控制在25-30cm,一个40尺集装箱装货量提升到300张以上,单张海运成本降低到80元以下。
(5)降低劳动强度:实现自动化包装,工人只需要操作设备和监控质量,不再需要人工抬举床垫。
(6)消除安全隐患:减少人工操作,降低工伤事故发生率。
2. 方案调研与选型
企业成立了专门的项目组,对国内外床垫包装设备进行了广泛调研,主要考察了以下几种方案:
(1)方案一:半自动压缩卷包机
– 设备配置:半自动压缩机+半自动卷绕机+自动封口机
– 投资成本:约25-35万元
– 产能:每小时20-25张
– 人工需求:4-5人/班
– 优点:投资少,见效快,占地面积小
– 缺点:产能提升有限,仍然需要较多人工,自动化程度不高
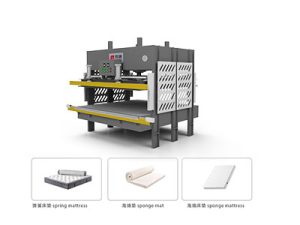
(2)方案二:全自动压缩卷包生产线
– 设备配置:自动上料机+自动套膜机+自动封口机+全自动压缩机+自动卷绕机+自动贴标扫码机
– 投资成本:约80-120万元
– 产能:每小时40-60张
– 人工需求:2-3人/班
– 优点:自动化程度高,产能大,人工少,包装质量稳定
– 缺点:投资较大,占地面积大,对操作人员技术要求较高
(3)方案三:进口全自动包装线
– 设备配置:进口全自动压缩卷包生产线
– 投资成本:约200-300万元
– 产能:每小时60-80张
– 人工需求:1-2人/班
– 优点:技术先进,稳定性好,使用寿命长
– 缺点:投资巨大,维护成本高,配件供应周期长,售后服务响应慢
经过综合评估,项目组认为方案二(国产全自动压缩卷包生产线)最符合企业的实际需求:投资适中,产能满足未来3-5年的发展需求,人工成本显著降低,国产设备的售后服务和配件供应更有保障。
3. 供应商选择
项目组对国内5家主要的床垫包装设备供应商进行了实地考察和对比,主要评估指标包括:技术实力、设备质量、产能、稳定性、价格、售后服务、配件供应、客户案例等。经过多轮评审和对比,最终选择了佛山市耐锢科技有限公司作为设备供应商,主要原因如下:
(1)技术实力强:耐锢科技拥有10年以上床垫包装设备研发经验,拥有多项专利技术,设备技术水平处于国内领先地位。
(2)设备质量好:采用优质零部件,关键部件(液压系统、电气系统、控制系统)均采用国际知名品牌,设备稳定性好,使用寿命长。
(3)产能满足需求:全自动压缩卷包生产线每小时产能可达50张,满足企业的产能需求。
(4)价格合理:设备价格约95万元,比同类进口设备便宜60%以上,性价比高。
(5)售后服务好:耐锢科技位于佛山,距离企业仅50公里,售后服务响应快,24小时内可到达现场。
(6)客户案例多:耐锢科技已为国内50多家床垫企业提供了包装设备,其中包括多家知名出口床垫企业,客户口碑好。
4. 方案设计
耐锢科技根据企业的实际需求和车间布局,设计了一套定制化的全自动压缩卷包生产线方案,主要配置如下:
(1)自动上料机:1台,负责将生产线下线的床垫自动输送到包装线,无需人工抬举。
(2)自动套膜机:1台,自动将PE膜套在床垫上,调整位置,确保PE膜平整。
(3)自动封口机:2台,对PE膜两端进行自动封口,封口温度、时间、压力可调节,封口质量稳定。
(4)全自动压缩机:1台,采用液压驱动,压缩力可达15吨,压缩比可达5:1以上,压缩时间约15-20秒。
(5)自动卷绕机:1台,自动将压缩后的床垫卷绕成卷,卷绕紧密度可调节,卷包直径控制在25-30cm。
(6)自动贴标扫码机:1台,自动在卷包好的床垫上贴标签、扫码,信息自动录入ERP系统。
(7)控制系统:1套,采用PLC控制,触摸屏操作,可设置各种参数,显示设备运行状态,具有故障报警功能。
(8)输送系统:1套,包括滚筒输送线和皮带输送线,将各工序设备连接起来,实现自动化输送。
生产线总长度约18米,宽度约3米,占地面积约54平方米,设计产能每小时50张,每天两班产能约700-800张。
三、投资成本与收益分析
1. 投资成本
(1)设备采购成本:全自动压缩卷包生产线1套,95万元。
(2)设备安装调试费:5万元。
(3)车间改造费:包括地面处理、电源改造、气源改造等,8万元。
(4)人员培训费:2万元。
(5)备件购置费:易损件备件,5万元。
(6)其他费用:包括项目管理费、不可预见费等,5万元。
总投资成本:95+5+8+2+5+5=120万元。
2. 收益分析
(1)人工成本节约:
– 升级前:包装车间30人,人均月薪5000元,年人工成本=30×5000×12=180万元。
– 升级后:包装车间10人(2班×每班3人+4人机动),人均月薪5500元(技术工人工资略高),年人工成本=10×5500×12=66万元。
– 年人工成本节约=180-66=114万元。
(2)海运成本节约:
– 升级前:一个40尺集装箱装190张,单张海运成本135元,年出口量约10万张,年海运成本=10万×135=1350万元。
– 升级后:压缩比提升到5:1,卷包直径28cm,一个40尺集装箱装320张,单张海运成本约80元,年海运成本=10万×80=800万元。
– 年海运成本节约=1350-800=550万元。
(3)产能提升收益:
– 升级前:年产能约6万张(每天200张×300天)。
– 升级后:年产能约21万张(每天700张×300天),产能提升250%。
– 按每张床垫平均利润100元计算,年新增利润=(21万-6万)×100=1500万元(假设订单充足)。
(4)质量提升收益:
– 升级前:客户投诉率3-5%,每张投诉床垫的处理成本(退货、换货、赔偿等)约500元,年质量成本=10万×4%×500=200万元。
– 升级后:客户投诉率降低到0.5%以下,年质量成本=10万×0.5%×500=25万元。
– 年质量成本节约=200-25=175万元。
(5)其他收益:
– 工伤事故减少:年节约工伤赔偿和医疗费用约10万元。
– 工人流失率降低:年节约招聘和培训费用约5万元。
– 仓储成本降低:卷包体积减小,仓储空间需求减少,年节约仓储成本约15万元。
– 其他年收益合计=10+5+15=30万元。
3. 投资回报周期
年总收益=人工成本节约114万+海运成本节约550万+质量成本节约175万+其他收益30万=869万元(不含产能提升带来的新增利润)。
投资回报周期=总投资120万÷年总收益869万≈0.14年≈1.7个月。
即使只计算人工成本节约和海运成本节约,投资回报周期=120万÷(114万+550万)≈0.18年≈2.2个月。
可以看出,该项目的投资回报周期
 极短,经济效益非常显著。
四、实施过程与遇到的问题
1. 实施计划
项目总周期约3个月,分为以下几个阶段:
(1)第一阶段(第1个月):方案设计与确认,签订合同,支付预付款,设备生产。
(2)第二阶段(第2个月):车间改造,设备发货,设备安装。
(3)第三阶段(第3个月):设备调试,人员培训,试生产,验收。
2. 实施过程
(1)方案设计与确认(第1-2周):
耐锢科技的技术团队到企业现场进行了详细勘测,包括车间尺寸、电源容量、气源压力、生产流程、产品规格等,然后根据勘测结果设计了详细的生产线布局图和设备配置清单。企业项目组对方案进行了评审,提出了一些修改意见,经过2轮修改后最终确认方案。
(2)合同签订与设备生产(第3-4周):
双方签订了正式采购合同,合同金额95万元,付款方式为30%预付款、30%发货前付款、30%验收后付款、10%质保金(1年后支付)。合同签订后,耐锢科技立即开始组织生产,企业项目组每周与耐锢科技沟通生产进度,确保按时交货。
(3)车间改造(第5-6周):
企业按照耐锢科技提供的车间改造要求,对包装车间进行了改造:
– 地面处理:将生产线区域的地面进行找平处理,确保地面平整度误差不超过5mm/m。
– 电源改造:为生产线配置了独立的配电箱,电源容量50kW,电压380V,频率50Hz。
– 气源改造:配置了1台1m³的螺杆式空压机,气压稳定在0.6-0.8MPa。
– 照明改造:增加了车间照明,确保生产线区域照度不低于300lux。
– 安全改造:在生产线周围设置了安全护栏和安全警示标识。
(4)设备发货与安装(第7-8周):
耐锢科技按时完成了设备生产,将设备分装成5个集装箱运送到企业现场。耐锢科技派出了3名技术人员进行设备安装,企业安排了2名工人协助安装。安装过程包括:设备就位、水平调整、连接固定、管路连接、电气接线等,总共用了10天时间完成安装。
(5)设备调试(第9-10周):
设备安装完成后,耐锢科技的技术人员开始进行设备调试,包括:单机调试、联动调试、参数优化、试运行等。调试过程中遇到了一些问题,经过技术人员的努力,都得到了妥善解决(详见下文”遇到的问题与解决方案”)。调试完成后,生产线运行稳定,各项指标均达到设计要求。
(6)人员培训(第11周):
耐锢科技的技术人员对企业的操作人员和维护人员进行了系统培训,培训内容包括:设备结构原理、操作方法、参数设置、日常维护、常见故障排除、安全注意事项等。培训采用理论讲解和实际操作相结合的方式,总共培训了5天,所有参训人员都通过了考核,能够独立操作和维护设备。
(7)试生产与验收(第12周):
培训完成后,生产线开始试生产,试生产期间每天生产约500张床垫,连续试生产了7天,总共生产了3500张床垫。试生产结果表明:生产线运行稳定,产能达到每小时48张(设计产能50张),包装质量优良,客户投诉率为0,各项指标均达到或超过设计要求。企业项目组对生产线进行了全面验收,签署了验收合格报告,支付了第三期货款。
3. 遇到的问题与解决方案
(1)问题一:PE膜封口不牢
– 现象:试生产初期,部分床垫的PE膜封口不牢,在压缩和卷绕过程中出现封口开裂的情况。
– 原因分析:经过检查,发现是封口温度设置偏低(160℃),封口时间偏短(1秒),导致PE膜熔融不充分,粘合不牢。
– 解决方案:将封口温度调整到180℃,封口时间调整到2秒,封口压力调整到0.4MPa。调整后,封口质量明显改善,封口开裂问题得到彻底解决。
(2)问题二:卷包直径偏大
– 现象:试生产初期,卷包直径约32cm,大于设计要求的25-30cm,影响集装箱装货量。
– 原因分析:经过检查,发现是压缩力设置偏低(10吨),压缩时间偏短(15秒),导致床垫压缩不充分,卷包后回弹较大。
– 解决方案:将压缩力调整到12吨,压缩时间调整到20秒,卷绕紧密度调整到最高档。调整后,卷包直径稳定在27-28cm,符合设计要求。
(3)问题三:设备运行噪音偏大
– 现象:生产线运行时噪音约85分贝,超过了设计要求的75分贝,影响车间工作环境。
– 原因分析:经过检查,发现是液压系统的油泵和电机运行时产生的振动和噪音较大,且设备底座没有安装减震垫。
– 解决方案:在设备底座下方安装了橡胶减震垫,在液压系统的油管上安装了消音器,在电机外侧安装了隔音罩。改造后,设备运行噪音降低到72分贝,符合设计要求。
(4)问题四:操作人员不熟练
– 现象:试生产初期,操作人员对设备操作不熟练,经常出现参数设置错误、报警处理不及时等问题,影响生产效率。
– 原因分析:操作人员之前都是从事人工包装工作,没有接触过自动化设备,对设备的结构原理和操作方法不熟悉。
– 解决方案:耐锢科技的技术人员对操作人员进行了为期3天的强化培训,重点培训了设备操作、参数设置、报警处理等内容。同时,企业编制了详细的设备操作规程和常见故障处理手册,张贴在设备旁边,方便操作人员随时查阅。经过1周的适应期后,操作人员能够熟练操作设备,生产效率显著提升。
五、升级后的效果与经验总结
1. 升级后的效果
(1)产能大幅提升:
– 升级前:每小时产能12-15张,每天产能200-240张,年产能约6万张。
– 升级后:每小时产能45-50张,每天产能650-700张,年产能约20万张。
– 产能提升了230%,完全满足了企业的订单需求,不再需要加班加点,交货及时率从85%提升到98%。
(2)人工成本显著降低:
– 升级前:包装车间30人,年人工成本180万元。
– 升级后:包装车间10人,年人工成本66万元。
– 年人工成本节约114万元,工人劳动强度大幅降低,工人流失率从30%降低到5%。
(3)包装质量显著提升:
– 升级前:PE膜褶皱率约5%,封口不良率约3%,卷包松散率约4%,客户投诉率约3-5%。
– 升级后:PE膜褶皱率低于0.5%,封口不良率低于0.2%,卷包松散率低于0.3%,客户投诉率低于0.5%。
– 包装质量稳定性显著提升,产品形象明显改善,客户满意度从82分提升到95分。
(4)海运成本大幅降低:
– 升级前:一个40尺集装箱装190张,单张海运成本135元。
– 升级后:一个40尺集装箱装320张,单张海运成本80元。
– 年海运成本节约550万元,产品出口竞争力显著增强。
(5)经济效益显著:
– 项目总投资120万元,年总收益约869万元(不含产能提升带来的新增利润),投资回报周期约1.7个月。
– 项目实施后第一年,企业净利润增加了约750万元(扣除投资成本和设备折旧)。
(6)社会效益良好:
– 工伤事故率降低了80%,工人工作环境明显改善。
– 减少了PE膜浪费(人工包装的PE膜损耗率约8%,自动化包装的PE膜损耗率约2%),更加环保。
– 企业自动化水平提升,为行业转型升级树立了榜样。
2. 经验总结
(1)充分调研是前提:
在项目实施前,企业进行了充分的市场调研和方案对比,走访了5家设备供应商和10家已经实施自动化包装的同行企业,了解了各种方案的优缺点和实际运行效果,为方案选型提供了充分依据。建议其他企业在实施类似项目时,也要进行充分调研,不要盲目决策。
(2)选择合适的供应商是关键:
设备供应商的技术实力、产品质量、售后服务能力直接影响项目的成败。企业在选择供应商时,不仅要看价格,更要看技术实力、产品质量、客户案例和售后服务能力。建议选择有丰富行业经验、有成功案例、售后服务响应快的供应商,不要只看价格选择低价供应商。
(3)方案设计要贴合实际:
自动化包装线不是越先进越好,而是要适合企业的实际情况。企业在方案设计时,要充分考虑自身的产品特点、产能需求、车间布局、人员素质、预算等因素,选择最适合自己的方案,不要盲目追求高端配置。耐锢科技为企业设计的方案就是在充分了解企业实际情况的基础上定制的,既满足了当前需求,又预留了未来升级空间。
(4)人员培训要到位:
自动化设备对操作人员的技术要求较高,人员培训是项目成功的重要环节。企业在项目实施过程中,要安排足够的时间和资源进行人员培训,确保操作人员能够熟练操作设备,维护人员能够进行日常维护和常见故障排除。建议在设备调试阶段就让操作人员参与进来,边调试边学习,这样效果更好。
(5)试生产要充分:
设备安装调试完成后,不要立即投入大批量生产,要进行充分的试生产,发现问题及时解决。建议试生产时间不少于1周,试生产产量不少于3000张,在试生产期间要详细记录设备运行数据和出现的问题,与供应商一起分析解决,确保设备稳定运行后再投入正式生产。
(6)持续优化是永恒主题:
项目验收完成不代表项目结束,企业要在日常生产中持续优化设备参数、生产流程和管理方法,不断提高生产效率和产品质量。建议建立设备运行数据记录制度,定期分析设备运行数据,发现优化空间,持续改进。同时,要与供应商保持密切沟通,及时了解行业新技术、新设备,适时对生产线进行升级改造。
六、对其他出口床垫企业的建议
1. 尽快启动自动化升级
随着人口红利逐渐消失,劳动力成本不断上涨,传统的人工包装方式已经难以为继。自动化包装不仅可以大幅降低人工成本,还可以提高产能、稳定质量、降低海运成本,投资回报周期极短,经济效益非常显著。建议有条件的出口床垫企业尽快启动自动化包装升级,越早升级越早受益。
2. 根据自身情况选择合适的方案
不同企业的产品特点、产能需求、预算、车间布局等各不相同,没有放之四海而皆准的方案。企业在选择方案时,要充分考虑自身的实际情况,选择最适合自己的方案。如果预算有限、产能不大,可以先选择半自动设备,逐步过渡到全自动;如果预算充足、产能较大,可以一步到位选择全自动生产线。
3. 重视供应商选择
设备供应商的选择直接影响项目的成败。建议企业在选择供应商时,重点考察以下几个方面:
(1)技术实力:是否有自主研发能力,是否有专利技术,技术水平是否处于行业领先地位。
(2)产品质量:关键零部件是否采用知名品牌,设备制造工艺是否精良,是否有完善的质量控制体系。
(3)客户案例:是否有同行业的成功案例,客户口碑如何,最好能实地考察已运行的设备。
(4)售后服务:售后服务团队是否专业,响应速度是否快,配件供应是否充足,是否提供定期维护服务。
(5)价格:价格是否合理,性价比是否高,不要只看低价,要综合考虑质量和服务。
4. 做好项目管理
自动化包装线升级是一个系统工程,涉及方案设计、设备采购、车间改造、安装调试、人员培训、试生产等多个环节,需要做好项目管理。建议企业成立专门的项目组,指定项目负责人,制定详细的项目计划,明确各阶段的任务、时间节点和责任人,定期召开项目进度会议,及时解决项目实施过程中遇到的问题,确保项目按时、按质、按量完成。
5. 注重持续改进
自动化包装线投入运行后,企业要注重持续改进,不断优化设备参数和生产流程,提高生产效率和产品质量。建议建立设备运行数据记录和分析制度,定期对设备运行数据进行分析,发现问题及时解决,发现优化空间及时改进。同时,要关注行业新技术、新设备的发展动态,适时对生产线进行升级改造,保持技术领先优势。
总结:本案例中的出口床垫企业通过实施全自动压缩卷包生产线升级,取得了显著的经济效益和社会效益:产能提升230%,人工成本降低63%,海运成本降低41%,客户投诉率降低90%,投资回报周期仅1.7个月。该案例充分证明,自动化包装升级是出口床垫企业降低成本、提高效率、增强竞争力的有效途径。建议广大出口床垫企业借鉴该案例的经验,结合自身实际情况,尽快启动自动化包装升级,在激烈的市场竞争中占据有利地位。
免费咨询热线:139-2485-2299(黄小姐)
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号