
沙发包装设备是家具生产企业的重要生产设备,直接影响包装效率、包装质量和生产成本。然而,许多企业在使用沙发包装设备过程中会遇到各种各样的问题,如设备故障、包装质量不稳定、操作不熟练等。本文整理了沙发包装设备使用过程中最常见的30个高频问题,由资深技术专家进行专业解答,帮助企业快速排查和解决问题,提高设备使用效率和包装质量。
一、设备选型与采购类问题
1. 问:沙发包装设备主要有哪些类型?
答:沙发包装设备主要包括以下几类:
(1)沙发覆膜机:将PE膜自动套在沙发上,起到防尘、防潮、防护作用。
(2)沙发压缩机:将沙发压缩减小体积,节省物流和仓储空间。
(3)沙发打包机:将压缩后的沙发用打包带固定,保持压缩状态。
(4)转角包装机:专门用于沙发转角部位的包装,提供更好的防护。
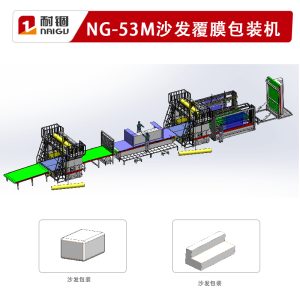
(5)全自动包装生产线:将覆膜、压缩、打包、贴标等工序整合为一条自动化生产线。
企业可根据产品特点、产能需求和预算选择合适的设备类型或组合。
2. 问:如何选择适合自己企业的沙发包装设备?
答:选择沙发包装设备应综合考虑以下因素:
(1)产品特点:沙发的尺寸、重量、形状、材质(布艺/真皮/功能沙发)决定了设备的规格和性能要求。
(2)产能需求:日产量、年产量决定了设备的速度要求和数量配置。
(3)包装要求:是否需要压缩、压缩比例多少、是否需要自动贴标等。
(4)预算范围:根据预算选择半自动或全自动设备,国产或进口设备。
(5)场地条件:车间面积、层高、电力容量等限制设备的布局和选型。
建议在采购前与设备供应商充分沟通,提供详细的产品信息和需求,由供应商提供专业的选型方案。
3. 问:半自动和全自动沙发包装设备有什么区别?
答:半自动和全自动设备的主要区别如下:
(1)自动化程度:半自动需要人工辅助上料、下料、对位等操作;全自动从进料到出料全程自动化,仅需1人监控。
(2)生产效率:半自动每人每小时约包装10-20张;全自动每小时可包装60-120张。
(3)人工需求:半自动每条线需要3-5人;全自动每条线仅需1-2人。
(4)包装质量:全自动包装质量更稳定、一致性更好;半自动受操作人员技能影响较大。
(5)设备价格:半自动设备价格约5-15万元;全自动设备价格约30-100万元。
(6)适用场景:半自动适合中小型企业、多品种小批量生产;全自动适合大型企业、大批量标准化生产。
4. 问:国产和进口沙发包装设备有什么差异?
答:国产和进口设备的主要差异如下:
(1)价格:国产设备价格比进口设备低40-60%,性价比更高。
(2)技术水平:进口设备在精密制造、自动化程度、稳定性方面略优,但国产设备近年来技术进步很快,差距正在缩小。
(3)售后服务:国产设备供应商响应更快、服务成本更低;进口设备服务响应慢、配件价格高、维修成本高。
(4)定制化能力:国产设备更能根据中国企业的需求进行定制化设计和改造。
(5)配件供应:国产设备配件供应充足、价格低、交货快;进口设备配件需要从国外采购,周期长、价格高。
对于大多数中国家具企业,国产设备已经能够满足需求,且性价比和服务优势明显,建议优先考虑国产优质品牌。
5. 问:沙发包装设备的投资回收期一般是多久?
答:沙发包装设备的投资回收期取决于设备类型、企业规模和使用情况:
(1)半自动覆膜机:投资约5-10万元,年节约人工成本约10-20万元,投资回收期约6-12个月。
(2)半自动压缩机:投资约8-15万元,年节约物流成本约15-30万元,投资回收期约6-12个月。
(3)全自动包装线:投资约50-100万元,年节约人工+物流成本约50-100万元,投资回收期约12-18个月。
(4)出口企业:由于物流成本节约更显著,投资回收期通常更短,约6-12个月。
总体来说,沙发包装设备的投资回收期一般在6-18个月,经济效益显著。
二、设备安装与调试
 类问题
6. 问:沙发包装设备安装前需要做哪些准备工作?
答:设备安装前需要做好以下准备工作:
(1)场地准备:清理安装区域,确保地面平整(水平度≤2mm/m),地面承重满足要求(一般≥500kg/㎡)。
(2)电力准备:根据设备功率配置足够的电力容量,铺设专用电缆,配备漏电保护和接地装置。
(3)压缩空气准备:如设备需要压缩空气,需配置合适的空压机(压力0.6-0.8MPa,用气量满足设备需求),铺设压缩空气管道。
(4)空间准备:确保设备周围有足够的操作空间和维护通道(一般≥1米),进料和出料方向畅通。
(5)人员准备:安排操作人员和维护人员参加供应商的培训,熟悉设备结构和操作方法。
(6)物料准备:准备好包装膜、打包带等耗材,确保设备调试时可以正常使用。
7. 问:设备安装调试一般需要多长时间?
答:设备安装调试时间因设备类型而异:
(1)单台半自动设备:安装1-2天,调试1-2天,共2-4天。
(2)单台全自动设备:安装2-3天,调试2-3天,共4-6天。
(3)全自动包装生产线:安装3-5天,调试3-7天,共6-12天。
(4)复杂定制化生产线:可能需要10-20天。
安装调试期间,供应商技术人员会现场指导,企业应安排人员配合学习,确保调试完成后能独立操作和维护。
8. 问:设备调试时需要注意哪些事项?
答:设备调试时应注意以下事项:
(1)安全第一:调试过程中严格遵守安全操作规程,非调试人员远离设备,防止发生安全事故。
(2)逐步调试:先进行单机空载调试,再进行联机调试,最后进行负载调试,不要急于求成。
(3)参数记录:详细记录各项调试参数(温度、压力、速度、时间等),建立参数档案,便于后续参考。
(4)问题记录:记录调试过程中出现的问题和解决方案,便于后续维护参考。
(5)产品测试:使用实际产品进行测试,验证包装质量是否满足要求,不要只用测试样品。
(6)人员培训:调试过程中同步培训操作人员和维护人员,确保他们掌握操作和基本维护技能。
9. 问:设备安装后如何验收?
答:设备验收应按照合同约定的标准进行,主要包括以下内容:
(1)外观检查:设备外观无损伤、无变形,涂装均匀,标识清晰。
(2)功能检查:各项功能正常运行,动作准确,无异常噪音和振动。
(3)性能测试:按照合同约定的性能指标进行测试,如包装速度、压缩比例、封口强度等。
(4)质量测试:使用实际产品连续包装一定数量(一般不少于50件),检查包装质量合格率。
(5)安全检查:安全防护装置齐全有效,急停按钮灵敏可靠,接地保护合格。
(6)文件交接:设备说明书、合格证、保修卡、备件清单、图纸等技术文件齐全。
验收合格后双方签署验收报告,设备正式投入使用,质保期开始计算。
10. 问:设备搬迁时需要注意什么?
答:设备搬迁时应注意以下事项:
(1)搬迁前:清理设备内的物料和耗材,断开电源、气源、水源,拆除易损部件和突出部件单独包装。
(2)搬迁中:使用叉车或吊车搬运,注意设备的重心和受力点,避免碰撞和倾斜,精密部件做好防震保护。
(3)搬迁后:重新安装调平,连接电源、气源,进行全面检查和调试,确认各项参数正常后再投入生产。
(4)建议:最好请原设备供应商协助搬迁和重新调试,确保设备性能不受影响。
(5)注意:设备搬迁后可能需要重新校准参数,不要直接按原参数运行,应先试生产验证。
三、操作使用类问题
11. 问:沙发覆膜机操作的基本流程是什么?
答:沙发覆膜机的基本操作流程如下:
(1)开机前检查:检查电源、气源是否正常,膜材是否安装正确,设备周围有无障碍物。
(2)开机预热:打开电源开关,加热系统预热至设定温度(一般120-160℃)。
(3)参数设置:根据产品尺寸和膜材类型,设置覆膜速度、温度、张力等参数。
(4)上料:将沙发放置在进料输送线上,注意摆放位置和方向。
(5)覆膜:启动设备,膜材自动套在沙发上,经过热封或封口完成覆膜。
(6)下料:覆膜完成的沙发从出料端输出,人工或自动取下。
(7)关机:生产结束后,先关闭加热系统,待设备冷却后再关闭总电源,清理设备和现场。
12. 问:沙发压缩机操作的基本流程是什么?
答:沙发压缩机的基本操作流程如下:
(1)开机前检查:检查电源、气源、液压系统是否正常,压板和工作台是否清洁。
(2)开机预热:打开电源,液压系统预热5-10分钟,检查油压是否正常。
(3)参数设置:根据沙发类型和压缩要求,设置压缩压力、压缩时间、保压时间等参数。
(4)上料:将沙发放置在压缩工位,注意摆放平整、位置居中。
(5)压缩:按下启动按钮,压板下降压缩沙发,达到设定压力或时间后保压。
(6)打包:压缩到位后,用打包带将沙发固定,保持压缩状态。
(7)出料:压板上升,取出压缩打包好的沙发。
(8)关机:关闭电源,清理设备,检查液压油位。
13. 问:操作沙发包装设备时需要注意哪些安全事项?
答:操作沙发包装设备时必须注意以下安全事项:
(1)培训上岗:操作人员必须经过专业培训,熟悉设备性能和操作规程,考核合格后方可上岗。
(2)穿戴规范:操作时穿着合身的工作服,禁止佩戴手套、围巾、领带等易被卷入的物品,长发应盘入工作帽内。
(3)安全装置:不得随意拆除或屏蔽安全防护装置、急停按钮、光电保护等安全设施。
(4)运行中禁止:设备运行时禁止将手或身体部位伸入运动部件区域,禁止打开防护罩进行调整。
(5)异常处理:设备出现异常时应立即按下急停按钮,切断电源后再进行检查处理,禁止带病运行。
(6)多人协作:多人操作时应明确分工,统一指挥,避免误操作。
(7)禁止超载:不得超过设备额定的最大重量和尺寸进行包装,防止设备损坏和安全事故。
14. 问:如何提高沙发包装设备的生产效率?
答:提高设备生产效率可以从以下几个方面入手:
(1)优化参数:根据产品特点优化设备参数(速度、温度、压力等),在保证质量的前提下提高运行速度。
(2)减少换型:合理安排生产计划,将同类产品集中生产,减少换型调整时间。
(3)备足耗材:提前准备好包装膜、打包带等耗材,避免因缺料停机等待。
(4)及时维护:做好日常维护保养,保持设备良好状态,减少故障停机时间。
(5)人员培训:提高操作人员技能水平,减少操作失误和调整时间。
(6)流程优化:优化上下料流程,减少物料搬运时间,可考虑配置自动上下料装置。
(7)数据监控:记录设备运行数据,分析效率瓶颈,有针对性地改进。
15. 问:设备运行中突然停机怎么办?
答:设备运行中突然停机应按以下步骤处理:
(1)保持冷静:不要惊慌,首先观察设备状态和显示屏提示。
(2)按下急停:如设备有异常动作或危险,立即按下急停按钮。
(3)排查原因:查看显示屏故障代码或报警信息,检查电源、气源、安全装置是否正常。
(4)常见原因:可能是安全门未关、急停被按下、气压不足、过载保护、电机过热、光电传感器被遮挡等。
(5)排除故障:根据故障原因进行相应处理,如关闭安全门、恢复气压、清理传感器、等待电机冷却等。
(6)重新启动:故障排除后,复位急停按钮,重新启动设备,先低速运行确认正常后再恢复正常生产。
(7)记录报告:记录故障现象、原因和处理方法,如故障频繁出现应联系供应商检修。
四、包装质量类问题
16. 问:覆膜不平整、有褶皱怎么办?
答:覆膜不平整、有褶皱的原因和解决方法如下:
(1)膜材张力不均匀:调整膜材放卷张力,使张力均匀一致,一般张力控制在5-15N。
(2)膜材本身质量差:更换质量更好的膜材,选择厚度均匀、平整度好的PE膜。
(3)沙发摆放不正:调整沙发摆放位置,确保沙发与膜材对中,角度正确。
(4)覆膜速度过快:降低覆膜速度,使膜材有足够时间贴合沙发表面。
(5)温度不合适:调整热封温度,温度过高会导致膜材收缩起皱,过低会导致贴合不良。
(6)设备对位不准:检查设备对位机构,调整膜材导向辊和定位装置。
(7)沙发形状复杂:对于形状特别复杂的沙发,可考虑使用更柔软、延展性更好的膜材。
17. 问:封口不牢、容易开胶怎么办?
答:封口不牢、容易开胶的原因和解决方法如下:
(1)热封温度过低:提高热封温度,PE膜一般热封温度为130-160℃,根据膜厚调整。
(2)热封时间过短:延长热封时间,确保膜材充分熔融粘合。
(3)热封压力不足:增加热封压力,一般压力为0.2-0.5MPa,确保封口处充分接触。
(4)膜材材质问题:更换热封性更好的膜材,LDPE含量高的膜热封性更好。
(5)膜材表面有污染:清洁膜材表面,避免灰尘、油污影响热封效果。
(6)封口刀磨损或脏污:检查封口刀,清洁表面,磨损严重时更换。
(7)膜材过厚:对于较厚的膜材,需要相应提高温度、压力和时间。
18. 问:压缩后沙发回弹怎么办?
答:压缩后沙发回弹的原因和解决方法如下:
(1)压缩比例过大:适当降低压缩比例,一般沙发压缩比例不超过50%,过高会导致回弹力过大。
(2)打包带松动:确保打包带拉紧,捆扎牢固,可增加打包带数量或使用更宽的打包带。
(3)打包带断裂:更换强度更高的打包带,或检查打包带接头是否牢固。
(4)沙发材质回弹力强:记忆棉、高弹海绵等材质回弹力强,可适当增加压缩时间和保压时间。
(5)压缩时间不足:延长压缩保压时间,使沙发内部空气充分排出,一般保压时间不少于30秒。
(6)包装膜漏气:检查包装膜是否有破损或封口不良,确保密封良好。
(7)建议:对于回弹力特别强的沙发,可考虑使用真空压缩包装,效果更好。
19. 问:包装膜容易破损怎么办?
答:包装膜容易破损的原因和解决方法如下:
(1)膜材厚度不够:增加膜材厚度,对于棱角多、重量大的沙发建议使用10-15丝的膜。
(2)膜材质量差:更换强度更高、韧性更好的膜材,LLDPE含量高的膜耐穿刺性更好。
(3)沙发有尖锐棱角:对沙发的尖锐棱角部位先用护角或泡沫保护,再进行覆膜。
(4)设备有毛刺:检查设备与膜材接触的部位,打磨毛刺,更换磨损的导向辊。
(5)张力过大:降低膜材放卷张力,避免膜材被过度拉伸导致强度下降。
(6)操作不当:操作时避免强行拉扯膜材,轻拿轻放包装好的沙发。
(7)运输搬运:运输和搬运过程中注意保护,避免与尖锐物体摩擦碰撞。
20. 问:不同批次膜材包装效果差异大怎么办?
答:不同批次膜材包装效果差异大的处理方法如下:
(1)建立来料检验制度:每批膜材到货后进行抽样检测,包括厚度、强度、热封性等指标。
(2)与供应商沟通:将质量问题反馈给供应商,要求稳定产品质量,必要时更换供应商。
(3)调整设备参数:不同批次膜材可能需要微调设备参数(温度、压力、速度),建立参数对照表。
(4)先试生产:每批新膜材使用前先进行小批量试生产,确认包装质量合格后再大批量生产。
(5)分类使用:将不同批次膜材分类存放和使用,避免混用导致参数频繁调整。
(6)合同约定:在采购合同中明确质量标准和偏差允许范围,约定不合格品的退换货条款。
五、设备维护保养类问题
21. 问:沙发包装设备日常维护保养包括哪些内容?
答:日常维护保养主要包括以下内容:
(1)清洁:每天生产结束后清洁设备表面、工作台、输送带,清除灰尘和杂物。
(2)检查:开机前检查电源、气源、液压油位、润滑油位、安全装置是否正常。
(3)润滑:按照润滑图表定期对运动部件(轴承、导轨、链条、齿轮等)加注润滑油。
(4)紧固:定期检查各紧固件是否松动,特别是振动部位的螺栓。
(5)易损件检查:检查封口刀、切刀、皮带、密封圈等易损件的磨损情况,及时更换。
(6)参数记录:记录设备运行参数和状态,发现异常及时处理。
(7)环境维护:保持设备周围环境整洁,通风良好,温度湿度适宜。
22. 问:设备需要多久进行一次专业保养?
答:设备专业保养的周期建议如下:
(1)日常保养:每天进行,由操作人员负责,主要是清洁、检查、润滑。
(2)一级保养:每月进行一次,由操作人员和维护人员共同进行,包括全面清洁、润滑、紧固、易损件检查。
(3)二级保养:每季度进行一次,由维护人员负责,包括电气系统检查、传动系统检查、液压系统检查、精度校准。
(4)大修:每年进行一次,由专业技术人员或供应商进行,包括全面拆解检查、更换磨损部件、性能测试、精度恢复。
(5)注意:设备使用频率高、环境恶劣时应适当缩短保养周期;使用频率低时可适当延长,但不应超过规定周期的1.5倍。
23. 问:液压系统如何维护?
答:液压系统的维护要点如下:
(1)油位检查:每天检查液压油位,油位应在油标上下限之间,不足时及时补充。
(2)油质检查:每月检查液压油颜色和气味,如发现变浑浊、乳化、有异味应及时更换。
(3)换油周期:一般每6-12个月更换一次液压油,首次换油应在设备运行500小时后进行。
(4)油品选择:使用设备说明书指定牌号的液压油,不同牌号的油不要混用。
(5)滤芯更换:每3-6个月更换一次液压油滤芯,保持油液清洁。
(6)密封检查:定期检查油缸、油管接头是否有渗漏,发现渗漏及时更换密封圈。
(7)油温控制:液压油工作温度应在15-60℃之间,过高时应检查冷却系统或降低负载。
24. 问:气动系统如何维护?
答:气动系统的维护要点如下:
(1)气源处理:每天检查空气过滤器、减压阀、油雾器(三联件)是否正常,及时排放过滤器中的冷凝水。
(2)油雾器:油雾器中应保持适量的润滑油(一般使用透平1号油),油位不足时及时补充。
(3)管路检查:定期检查压缩空气管路是否有漏气、老化、破损,及时修复或更换。
(4)气缸维护:定期检查气缸运行是否平稳,有无异常噪音,活塞杆是否有划伤和锈蚀。
(5)电磁阀:定期检查电磁阀动作是否灵敏,线圈是否过热,接线是否牢固。
(6)压力检查:每天检查供气压力是否稳定在0.6-0.8MPa,压力不足时检查空压机和管路。
(7)注意:气动系统对空气质量要求较高,应使用干燥、清洁的压缩空气,必要时配置冷干机。
25. 问:电气系统如何维护?
答:电气系统的维护要点如下:
(1)日常检查:每天检查电气柜散热风扇是否正常,柜内温度是否过高(一般≤40℃)。
(2)清洁:每月清洁电气柜内的灰尘,使用吹风机或毛刷清洁,不要用湿布擦拭。
(3)接线检查:每季度检查各接线端子是否松动、氧化,特别是大功率回路的接线。
(4)传感器检查:定期检查光电开关、接近开关、行程开关等传感器是否灵敏,位置是否准确。
(5)电机检查:检查电机运行是否有异常噪音、振动、过热,轴承是否需要润滑。
(6)变频器/PLC:检查变频器和PLC的运行参数和报警记录,及时处理异常。
(7)接地保护:每年检查接地系统是否可靠,接地电阻应≤4Ω。
(8)注意:电气系统维护必须由专业电工进行,维护前必须切断电源并挂牌警示。
六、故障排查类问题
26. 问:设备启动后没有反应怎么办?
答:设备启动后没有反应的排查步骤如下:
(1)检查电源:确认总电源开关已打开,电源指示灯亮,电压正常(380V±10%)。
(2)检查急停:确认所有急停按钮已复位(顺时针旋转弹出)。
(3)检查安全门:确认所有安全门、防护罩已关闭到位,安全开关正常。
(4)检查气源:确认压缩空气已接通,压力达到设定值(0.6-0.8MPa)。
(5)检查PLC:查看PLC运行指示灯是否正常,有无故障报警。
(6)检查显示屏:查看触摸屏是否有故障提示或报警信息。
(7)检查接触器:打开电气柜,检查接触器是否吸合,热继电器是否跳闸。
(8)如以上都正常,联系供应商技术支持进行进一步排查。
27. 问:设备运行中有异常噪音怎么办?
答:设备运行中有异常噪音的排查和处理方法如下:
(1)判断来源:首先判断噪音来自哪个部位(机械、液压、气动、电气)。
(2)机械噪音:可能是轴承损坏、齿轮磨损、链条松动、紧固件松动,应停机检查,更换或紧固。
(3)液压噪音:可能是油泵吸空、油位过低、滤芯堵塞、溢流阀溢流,应检查油位和滤芯,必要时更换液压油。
(4)气动噪音:可能是气管漏气、气缸缓冲不良、电磁阀排气声大,应检查管路和气缸,调整缓冲。
(5)电气噪音:可能是接触器吸合不良、电机轴承损坏、变频器载波频率不合适,应检查相应部件。
(6)及时处理:发现异常噪音应及时停机排查,不要带病运行,以免造成更大损坏。
(7)记录报告:记录噪音现象和部位,如无法自行解决,联系供应商检修。
28. 问:压缩压力达不到设定值怎么办?
答:压缩压力达不到设定值的原因和解决方法如下:
(1)液压油不足:检查液压油位,不足时补充至规定油位。
(2)液压油滤芯堵塞:更换液压油滤芯,保持油液畅通。
(3)油泵磨损或损坏:检查油泵运行状态,如磨损严重应更换油泵。
(4)溢流阀故障:检查溢流阀设定压力和工作状态,调整或更换溢流阀。
(5)油缸内泄:检查油缸密封圈是否老化损坏,导致内泄,更换密封圈。
(6)管路漏油:检查液压管路接头是否有渗漏,紧固或更换接头。
(7)压力传感器故障:检查压力传感器是否准确,必要时校准或更换。
(8)电机转速不足:检查电机是否正常运转,皮带是否打滑,变频器参数是否正确。
29. 问:覆膜机膜材走偏怎么办?
答:覆膜机膜材走偏的原因和解决方法如下:
(1)膜材安装不正:重新安装膜材,确保膜材卷与导向辊平行,对中安装。
(2)导向辊不平行:检查各导向辊是否平行,调整辊筒平行度。
(3)张力不均匀:调整膜材两侧张力,使两侧张力一致。
(4)纠偏装置故障:检查自动纠偏装置(如配有)是否正常工作,传感器位置是否准确。
(5)膜材本身不平整:更换质量更好、平整度更高的膜材。
(6)速度过快:降低覆膜速度,减少膜材走偏的可能性。
(7)机械磨损:检查导向辊轴承是否磨损,辊面是否有凹凸不平,必要时更换。
30. 问:设备显示屏出现故障代码怎么办?
答:设备显示屏出现故障代码的处理方法如下:
(1)记录代码:首先记录故障代码和出现时的设备状态、操作动作。
(2)查阅手册:查阅设备说明书中的故障代码表,了解故障含义和处理方法。
(3)按指引处理:根据说明书的指引进行相应处理,如复位、检查传感器、清理等。
(4)常见代码:E-01电源异常、E-02气压不足、E-03安全门未关、E-04电机过载、E-05温度异常、E-06光电传感器异常等(具体以设备说明书为准)。
(5)复位测试:处理完成后复位故障,试运行设备,观察故障是否消除。
(6)联系供应商:如故障代码不明确或按指引处理后仍无法消除,联系供应商技术支持,提供故障代码和设备型号,获取专业指导。
(7)记录存档:记录故障代码、原因和处理方法,建立故障档案,便于后续参考。
七、总结与建议
沙发包装设备的使用和维护是一项系统性工作,需要企业从选型采购、安装调试、操作使用、质量控制、维护保养、故障排查等各个环节进行规范管理。建立完善的设备管理制度,培养专业的操作和维护团队,与设备供应商保持良好的合作关系,是确保设备长期稳定运行、提高包装效率和质量、降低生产成本的关键。
核心建议:
1. 选择优质设备:不要只看价格,要综合考虑设备质量、性能、服务和性价比,选择有实力、有经验的供应商。
2. 重视人员培训:操作人员和维护人员必须经过专业培训,持证上岗,定期进行技能提升培训。
3. 建立保养制度:严格按照设备说明书的要求进行日常保养和定期保养,不要重使用轻保养。
4. 规范操作流程:制定标准操作规程(SOP),严格按照规程操作,减少人为失误。
5. 做好质量控制:建立包装质量检验标准和流程,每批产品进行抽检,确保包装质量稳定。
6. 建立故障档案:记录每次故障的现象、原因、处理方法和预防措施,持续改进。
7. 保持备件库存:对易损件和关键备件保持合理库存,减少故障停机时间。
8. 定期技术交流:与设备供应商保持定期沟通,了解技术升级和改进信息,适时进行设备升级。
免费咨询热线:139-2485-2299(黄小姐)
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
耐锢科技专业从事沙发和床垫包装设备研发制造15年,产品涵盖沙发覆膜机、沙发压缩机、全自动包装生产线、PE包装膜等全系列产品。我们拥有丰富的行业经验和专业的技术团队,已为全球300多家家具企业提供优质包装解决方案和技术服务。我们不仅提供高品质的设备,还提供从选型咨询、安装调试、操作培训到售后维护的全流程服务,确保客户的设备发挥最佳效能。我们的售后服务团队24小时响应,可提供远程技术支持和现场维修服务。欢迎来电咨询,我们将为您提供专业的设备选型建议和技术支持。