一、为什么安装调试环节决定生产线成败
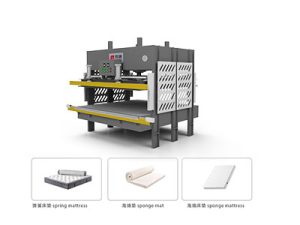
自动化床垫包装生产线是一套复杂的机电一体化设备,涵盖压缩、封口、卷包、输送、装箱等多个工位。设备能否稳定运行、发挥预期效率,安装调试环节至关重要。
根据耐锢科技多年的安装经验,约40%的设备早期故障与安装调试不当有关。常见的问题包括:设备水平度不够导致运行抖动、电源相位接反导致电机反转、气源压力不足导致气缸动作不到位、参数设置不合理导致封口质量差等。这些问题轻则影响生产效率,重则导致设备损坏和安全事故。
本文总结了自动化床垫包装生产线安装调试中最常见的8个错误,帮助企业避开这些坑,确保设备顺利投产、稳定运行。
二、避坑一:场地准备不充分
(一)常见错误
很多企业在设备到货前没有做好场地准备,导致设备到场后无法及时安装:
– 地面不平整:设备安装后倾斜,运行时抖动异响
– 面积不够:设备放不下,或操作空间不足
– 电源不到位:没有预留380V三相电源或功率不够
– 气源未接:没有压缩空气源或气管未铺设
– 地面承重不够:重型设备导致地面下沉
(二)正确做法
1. 提前确认设备尺寸和占地,预留足够的操作和维护空间(设备周围至少1米)
2. 地面要求:水泥地面厚度不低于15cm,平整度误差不超过2mm/m
3. 电源要求:根据设备总功率预留380V三相五线电源,线径满足载流要求
4. 气源要求:压力0.6-0.8MPa,流量满足设备最大耗气量,配备储气罐
5. 环境要求:温度5-40℃,湿度不超过85%,避免阳光直射和粉尘过大
三、避坑二:设备水平调整不到位
(一)常见错误
设备就位后不做水平调整,或调整方法不正确:
– 只用肉眼观察,不用水平仪测量
– 只调一个角,其他角悬空
– 地脚螺栓未锁紧,运行后移位
– 设备之间连接不同心,输送线错位
(二)正确做法
1. 使用精度0.02mm/m的框式水平仪,在设备的X和Y两个方向测量
2. 调整地脚螺栓,使水平度误差不超过0.5mm/m
3. 所有地脚螺栓均匀受力,不得有悬空
4. 多台设备连线时,确保输送面在同一水平面,对接处错位不超过1mm
5. 水平调整后锁紧地脚螺母,并定期复查
四、避坑三:电气接线错误
(一)常见错误
电气接线是最容易出问题的环节:
– 电源相位接反:电机反转,可能导致设备损坏
– 零线和地线接混:设备带电,存在安全隐患
– 控制线接错:传感器信号错误,设备动作混乱
– 接线端子未拧紧:运行中松动,导致接触不良和打火
– 未做接地保护:设备漏电时无法保护
(二)正确做法
1. 接线前确认电源电压和相位,用万用表测量
2. 电机接线后先点动,确认转向正确再正式运行
3. 严格按照电气原理图接线,每根线都有线号标识
4. 所有接线端子拧紧力矩符合要求,重要端子做标记
5. 设备必须可靠接地,接地电阻不大于4Ω
6. 接线完成后做绝缘测试和通电检查
五、避坑四:气源处理不当
(一)常见错误
气动系统是包装生产线的重要组成部分,气源问题经常被忽视:
– 气源压力不足:气缸推力不够,封口不牢
– 气源含水含油:损坏气动元件,缩短寿命
– 气管管径太小:压降大,远端气缸动作慢
– 未装过滤器和减压阀:压力不稳定,杂质损坏阀件
– 未装储气罐:用气高峰时压力波动大
(二)正确做法
1. 气源压力稳定在0.6-0.8MPa,设备入口处装减压阀
2. 配备三联件(过滤器+减压阀+油雾器),定期排水和更换滤芯
3. 气管管径根据流量选择,主气管不小于8mm
4. 建议配备1立方米以上储气罐,稳定气压
5. 冷干机配置:南方潮湿地区建议装冷干机,降低气源含水量
六、避坑五:液压系统调试不当
(一)常见错误
液压系统是压缩机的核心,调试不当会导致严重问题:
– 液压油型号不对:粘度不合适,影响系统效率和寿命
– 油位过低:泵吸空,产生噪音和气蚀
– 系统有空气:运行抖动,压力不稳定
– 压力调整过高:过载损坏液压元件
– 未做排气处理:油缸爬行,压缩不均
(二)正确做法
1. 使用46号抗磨液压油,首次使用500小时后更换
2. 加油至油标中线位置,运行后再检查补充
3. 首次运行前打开排气阀,排净系统空气
4. 溢流阀压力从低到高逐步调整,不得超过设备额定压力
5. 运行30分钟后检查油温,正常应在30-55℃之间
6. 定期检查油质,发现乳化或杂质及时更换
七、避坑六:热封参数设置不合理
(一)常见错误
热封参数直接影响封口质量,参数设置不当是最常见的问题:
– 温度过高:烫穿PE膜,封口处焦黑
– 温度过低:封口不牢,运输中开裂
– 时间过长:效率低,膜材受热收缩
– 压力不足:封口处融合不充分
– 未根据膜厚调整参数:换膜后仍用旧参数
(二)正确做法
1. 根据PE膜厚度设置温度:8丝130-150℃,10丝150-170℃,12丝170-190℃
2. 加热时间1.5-3秒,冷却时间1-2秒
3. 封口压力0.4-0.6MPa,确保上下加热条紧密贴合
4. 更换膜的品牌或厚度后,先做10-20张试封验证
5. 记录不同膜材的最佳参数,形成参数表
6. 每班生产前做封口测试,确认质量正常
八、避坑七:安全装置被屏蔽或拆除
(一)常见错误
为了追求产量,有些企业会屏蔽安全装置:
– 安全光栅被短接:人员误入危险区域无法停机
– 急停按钮被拆除或固定:紧急情况无法停机
– 安全门开关被短接:开门时设备仍运行
– 过载保护被调大或短接:电机过载时不保护
– 防护罩被拆除:运动部件外露,存在绞伤风险
(二)正确做法
1. 所有安全装置必须保持完好有效,严禁屏蔽或拆除
2. 安全光栅定期测试,确保遮挡时立即停机
3. 急停按钮每月测试一次,确保可靠
4. 安全门联锁装置保持有效,开门时设备停止
5. 过载保护按额定值设置,不得随意调大
6. 防护罩保持安装到位,维护后及时复原
7. 操作人员必须经过安全培训,穿戴劳保用品
九、避坑八:操作人员培训不到位
(一)常见错误
设备调试完成后,操作人员培训不到位就上岗:
– 不了解设备结构和原理:出问题不知道怎么处理
– 不会正确操作:误操作导致设备损坏
– 不做日常保养:设备提前磨损和故障
– 不会识别异常:小问题拖成大故障
– 安全意识淡薄:容易发生安全事故
(二)正确做法
1. 设备厂家安装调试时,安排操作人员全程跟随学习
2. 进行系统的操作培训:开关机、参数设置、正常操作、换膜换料
3. 进行维护培训:日常保养、每周保养、每月保养内容
4. 进行故障排查培训:常见故障识别和处理方法
5. 进行安全培训:安全操作规程、应急处理、危险区域识别
6. 培训后进行考核,合格后方可上岗
7. 建立操作规程和维护制度,张贴在设备旁
十、安装调试的正确流程
正确的安装调试流程应包括以下步骤:
1. 场地准备:设备到货前完成场地、电源、气源准备
2. 设备就位:开箱检查,设备就位,水平调整
3. 电气接线:按图接线,绝缘测试,通电检查
4. 气液连接:连接气管和液压管路,检查密封
5. 空载试运行:各机构单独动作测试,确认方向和行程
6. 负载试运行:用实际产品测试,调整各项参数
7. 连续运行:连续运行2小时以上,检查稳定性
8. 操作培训:对操作人员进行系统培训
9. 验收交付:双方确认设备性能达标,签署验收单
10. 售后跟进:安装后1周、1个月、3个月定期回访
 十一、耐锢科技:专业安装调试服务保障
耐锢科技为每台设备提供专业的安装调试服务:
1. 售前场地规划:免费提供场地布局图和水电要求
2. 专业安装团队:经验丰富的技术工程师上门安装
3. 严格调试流程:按标准流程逐项调试,确保性能达标
4. 系统操作培训:对操作人员进行全面培训
5. 验收标准明确:提供详细的验收清单和测试报告
6. 售后跟踪服务:安装后定期回访,及时解决问题
如果您正在规划自动化包装生产线的安装,欢迎联系耐锢科技,我们将为您提供免费咨询、免费场地规划、专业安装调试服务。
联系方式:
黄小姐 139-2485-2299
邮箱:gdnaigu@gdnaimei.com
工厂地址:广东省佛山市高明区荷城街道丽天街46号
欢迎莅临工厂考察,了解专业的安装调试服务!